En metallfabrikant som tar på seg en purlin-kontrakt, treffer vanligvis samme regnestykke: en kantpress leverer én multi-bøy del hvert 30. til 60. sekund, mens den første ordren krever 8000 identiske lengder innen slutten av måneden. A rulleformer av platemetall endrer denne beregningen ved å danne kontinuerlig fra spole med 15 til 50 m per minutt, og holde ett tverrsnitt over tusenvis av repetisjoner. Denne guiden forklarer hva maskinen gjør, hvilke profiler som kjører raskest, og de fire spesifikasjonene som avgjør om en linje betaler seg selv.
En valseforming av metallplater er en kontinuerlig formingsmaskin som mater kveilet bånd gjennom en sekvens av sammenkoblede rulledyser, hvor hver stasjon legger til en liten vinkelendring inntil båndet kommer ut som en ferdig profil med konstant tverrsnitt.
Kjernedefinisjon Rulleforming er den progressive bøyningen av metallplater gjennom 8 til 24 matchede valsestasjoner; fordi hver bøy lages i små trinn, unngår prosessen overflatemerking og tilbakefjæringsproblemer som oppstår ved enkelttrykkspressearbeid.
Hver linje inneholder fem funksjonelle enheter:
Den praktiske utgangen er at en linje erstatter en kantpress, en stansepresse og to eller tre materialhåndterere. Profilgeometrien, inkludert antall bøyelinjer, dybde og flensbredde, bestemmer antall stasjoner: tillat en til tre stasjoner per bøyelinje, med to som felles planleggingstall.
Riktig platevalseforming er definert av profilfamilien den produserer, fordi tverrsnittsgeometri setter antall stasjoner, verktøykostnad og realistisk linjehastighet. Kommersielt installerte linjer samles i de fem områdene vist nedenfor.
 CUZ Sigma rulleformingsmaskin med automatisk breddeendring Denne maskinen danner tre CUZ- og tre CU-sigma-profiler på en linje, med et automatisk breddeendringssystem og en 110 mm aksel, som passer høyblandingsprofilproduksjon. Se produkt →
 Strut Cassette Roll Forming Machine for 41-serie profiler Denne kassetttypen håndterer 41×21 til 41×76 profiler ved å dele et 20-stasjons rullesett og legge til en 10-stasjons kassett, bygget for høystyrke SS304-bånd. Se produkt →
Typiske linjehastigheter etter profilfamilie, i m/min
Serier dekker kommersielt vanlige profilstørrelser; tunge eller svært dype profiler sitter i den nedre enden av hvert bånd.
Velg en platevalseformer ved å vurdere fire faktorer i rekkefølge: materialomfang, profilgeometri, linjehastighet og omstillingsmetode. Hver enkelt endrer maskinprisen mer enn noen valgfri funksjon på tilbudet.
Hvis innkommende spoler er bredere enn stripebredden profilen faktisk trenger, plasser en spaltemaskin eller kraftig decoiler foran førstnevnte. Denne kombinasjonen eliminerer kanttrimsavfall på formingslinjen og holder maskinen matet med nøyaktig spolebredde. Leverandører som bygger hele kjeden i én kontrakt forenkler reservedeler, igangkjøring og garantiansvar.
 Skjæremaskin for presisjonsspolebreddekontroll Denne spaltelinjen kutter brede spoler til nøyaktig strimmelbredder som rullformeren trenger, og reduserer avfall fra kantklipp og forenkler mating av spoler før produksjon. Se produkt →
Shanghai Sihua Precision Machinery Co., Ltd. er en produsent som leverer kjeden fra oppskjæring og avvikling gjennom rulleforming, servostansing og automatisk pakking; at omfanget betyr noe når leveringsdatoer og linjeintegrasjon står på din side av kontrakten. Se gjennom maskinseriene og de støttende spesifikasjonene før du sammenligner tilbud.
Rulleforming vinner for deler med konstant tverrsnitt i høyt volum; trykkbremsing vinner for korte løp og kompleks bøying med flere akser; stempling vinner bare når delen er kompakt nok for en progressiv dyse og volumet rettferdiggjør verktøykostnaden.
| Metode | Typiske former | Praktisk utgang | Verktøyinvestering | Byttetid |
| Platerulleformer | Langt, konstant tverrsnitt | 15-50 m/min | Moderat til høy | 15-90 min |
| Trykk på bremsen | Korte braketter, seksjoner med lavt volum | 1-4 deler/min for en 3-bøyningsdel | Lavt | 5-20 min |
| Stemplingspresse | Kompakte deler med formede hull | 10-25 deler/min i en progressiv terning | Høyest | 2-8 timer |
Sett profilen på en rulleform når tverrsnittet forblir identisk og projisert volum ligger over omtrent 5 000 til 15 000 m per måned, avhengig av lokale arbeidsforhold. Feltresultater fra installerte linjer bekrefter en 12 til 18 måneders tilbakebetaling ved to-skiftsdrift med 50 prosent utnyttelse; les prosjektcasestudier for bekreftede tall før du budsjetterer.
Dette er spørsmålene anleggsledere stiller oftest før de signerer for en rulleformingslinje.
De fleste enbruksformere behandler 0,3 til 3,0 mm. Strukturelle purlin- og rack-oppreiste systemer med større aksler og høyere dreiemoment når 4,0 til 6,0 mm, men verktøykostnadene stiger bratt over 3 mm fordi både rullediametre og drivkraft øker.
Tillat en til tre stasjoner per svinglinje. En enkel hattekanal trenger seks til åtte; en dyp Sigma-purlin kan trenge fjorten til tjue. Flere stasjoner strammer inn toleransen, men forlenger maskinen og øker verktøybudsjettet.
Ja, gjennom tre ruter: Manuelt rulleskift med 60 til 120 minutters oppsett, hurtigskift av kassett med 15 til 30 minutters oppsett, eller automatisk bredde- og høydejustering, som er vanlig på stenderelinjer i gips der størrelsen endres konstant, men formen ikke gjør det.
Sammenlign de fulladede kostnadene for den nåværende prosessen, inkludert operatørarbeid, oppsett, skroting og omarbeid, med en spolematet linje som kjører med anslått utnyttelse. En mellomstor tidligere som jobber to skift med 50 prosent utnyttelse betaler vanligvis tilbake innen 12 til 18 måneder for en del med konstant tverrsnitt.
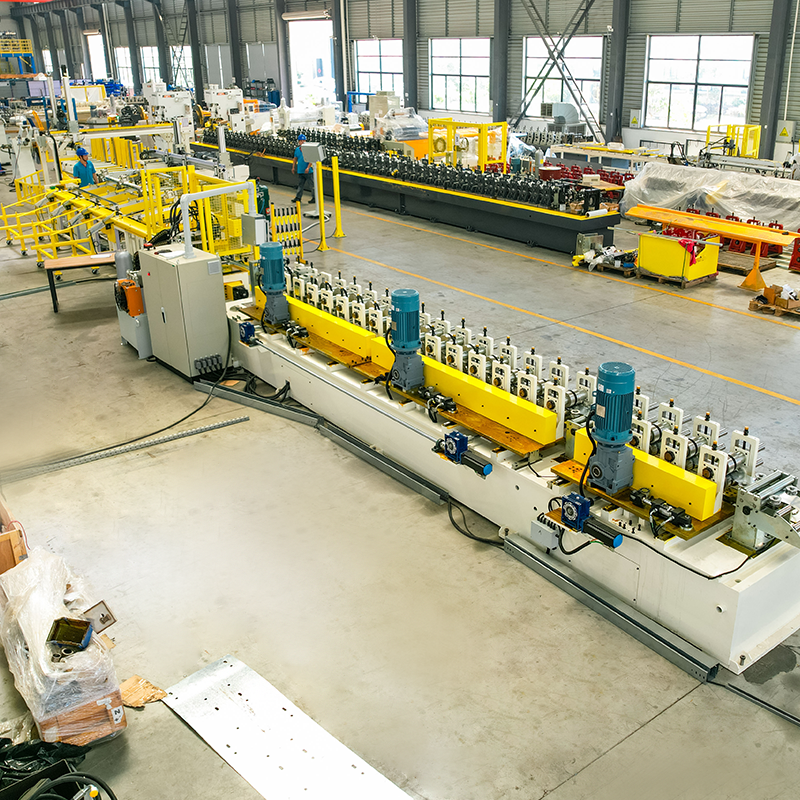
CU automatisk rulleformingsmaskin for breddeforandring, kjededrift, automatisk pakking. Økonomisk dobbelthodet hydraulisk de...
Se detaljer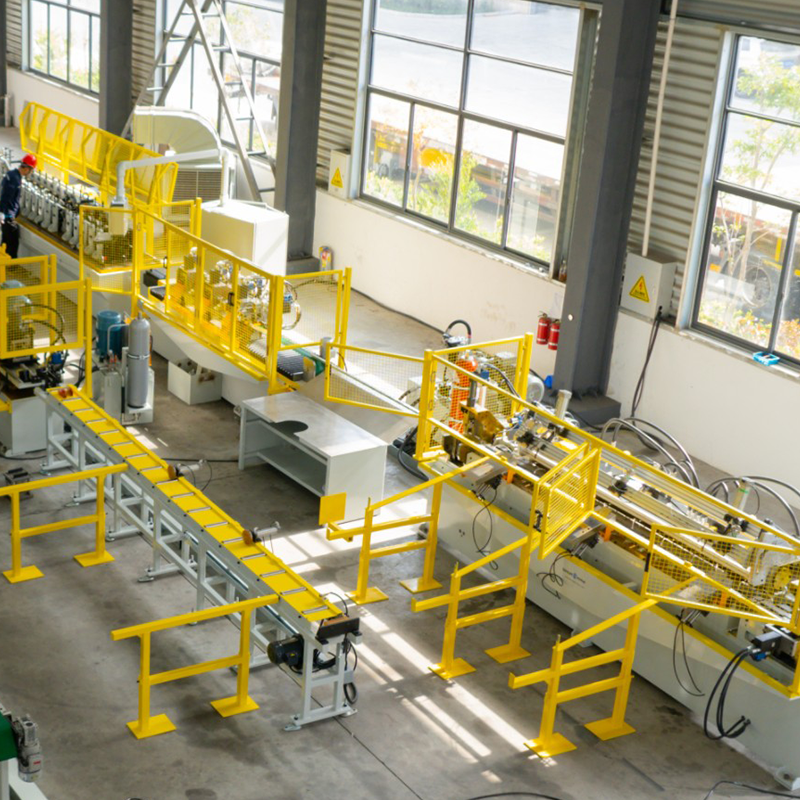
Dobbelthodet ferdiglakkert stål hydraulisk ekspansjons-/kontraksjonsavruller, dobbelthodet galvanisert stål ekspanderende/kontraherende avruller, ferdiglakkert stålop...
Se detaljer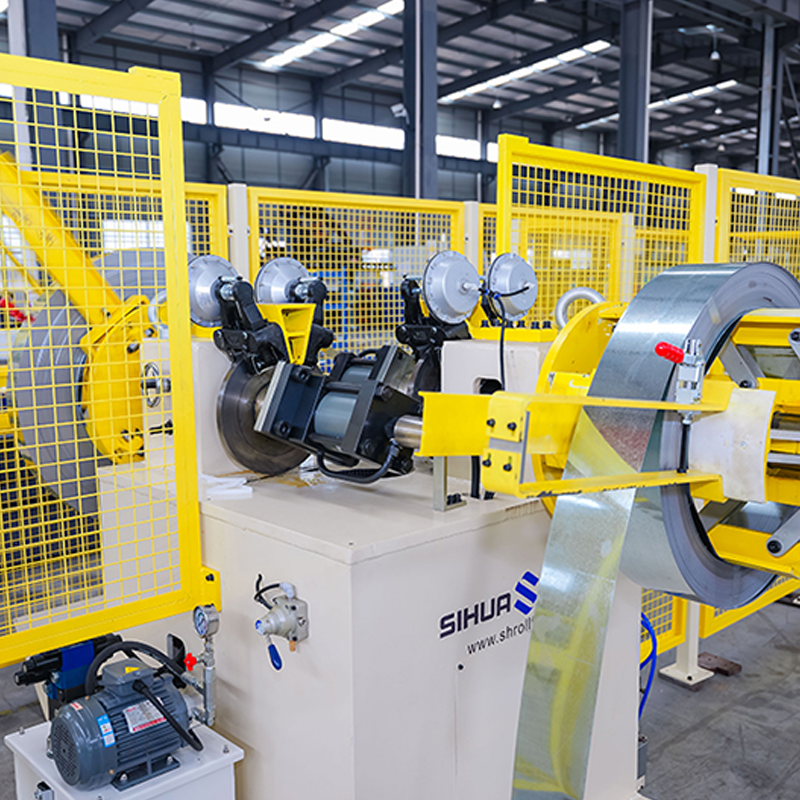
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Laserkraft og sveiselen...
Se detaljer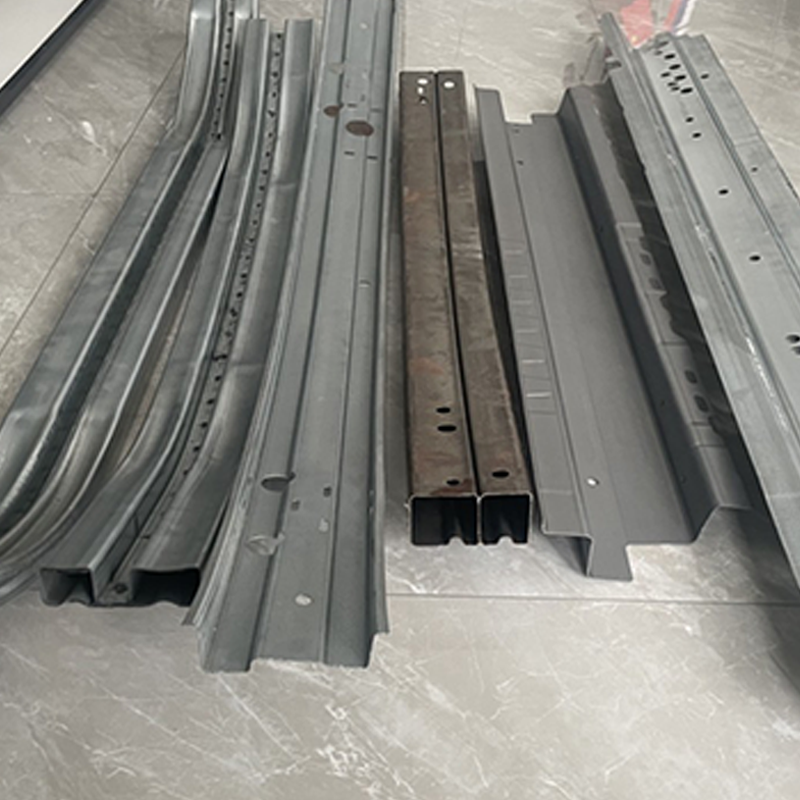
Roller Die Display Anti-kollisjonsbøyende bjelkeform for bil foran Anti-kollisjonsbjelke rullende bøyemekanisme ...
Se detaljer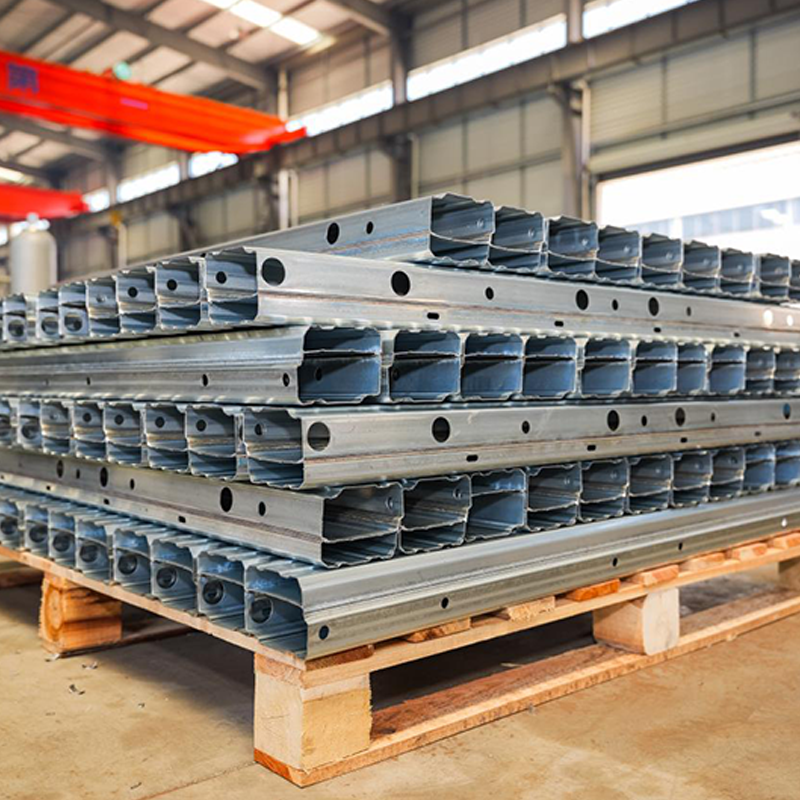
Produksjonslinjen for B-profiler for kjøretøychassisforsterkning involverer flere nøkkelprosesser for å sikre høy styrke, presisjon og holdbarhet for kjøretøya...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil