Linjeledere som flytter produksjonen fra stålspiraler til rulledannende aluminium får sjelden beholde oppsettet sitt. En produsent som danner 1,5 mm 5052-H32 for en solcellemonteringsbrakett kan se kantbølger hver 40. meter, eller se profilbenet åpne seg 4 grader når det forlater sluttstasjonen. Stripmåleren var identisk, rullene var rene, og linjehastigheten endret seg aldri. Det som endret seg er materialet: aluminium herder raskere enn stål, lagrer mer elastisk energi i forhold til flytegrensen og leder varmen bort med omtrent tre ganger stålhastigheten.
Rulldannende aluminium er den kontinuerlige inkrementelle bøyningen av aluminiumsspole gjennom en sekvens av konturformede rullestasjoner for å produsere en konstant tverrsnittsprofil. Formingsprinsippet samsvarer med stål, men forskjellene ovenfor endrer alle nedstrømsavgjørelser: legeringsvalg, verktøyfinish, smøring, linjehastighet og toleransene du ærlig kan sitere.
Legeringene som dominerer aluminiumsvalseformingen er 1xxx-, 3xxx- og 5xxx-seriene, og 6xxx-legeringer skal kun formes i myke temperamenter; jo hardere temperament, jo mer sannsynlig vil profilen sprekke ved bøyelinjen.
1xxx-serien, i hovedsak rent aluminium, gir den beste formbarheten, men svært lav styrke, så den passer til dekorative trim, blinker og pakninger. 3xxx-serien tilfører mangan, og 3003 er standard for takprofiler, takrenner og solarrammer fordi den balanserer forlengelse, korrosjonsbestandighet og kostnad. 5xxx-serien tilfører magnesium: 5052 og 5056 leverer omtrent det dobbelte av flytegrensen til 3003-H14 og blir standarden for marine-, transport- og tankprofiler. 6xxx-serien kan varmebehandles; 6061-T4 kan rulleformes med generøse radier, men 6061-T6 sprekker generelt og bør aldri spesifiseres for kaldbøyning.
| Legering og temperament | Flytestyrke | Forlengelse | Min. bøyeradius | Typiske profiler |
| 1100-O | 35 MPa | 35 % | 0,5 t | Trim, blinkende, dekorativt |
| 3003-O | 45 MPa | 25 % | 1,0 t | Taktekking, takrenner |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solar rammer, generelle seksjoner |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Marine, transport, tanker |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Strukturelle seksjoner |
Aluminium fjærer tilbake omtrent dobbelt så mye som bløtt stål med lik stivhet, og det herder så raskt at båndet som kommer inn i den femte stasjonen er mekanisk et annet materiale enn det som kommer inn i den første.
Hver formingsstasjon løfter den lokale flytegrensen, noe som øker bøyekraften for neste stasjon. Den kumulative effekten viser seg som en utvidende kantbølge, en buet profil eller en benvinkel som driver over et spoleløp. Aluminium leder friksjonsvarmen raskt bort, så det synlige symptomet på et dårlig oppsett er fint aluminiumstøv eller oppsamling på rulleoverflaten, ikke en varm stripe.
Rullverktøy for aluminium bør poleres til en overflatefinish på 0,2 til 0,4 mikrometer Ra, maskinert av D2 eller DC53 verktøystål, og kjøres normalt med 15 til 30 meter per minutt.
Aluminiums tendens til å galle og trekke seg opp på verktøystål gjør overflatefinish og smøring viktigere enn ved forming av stålvalser. Disse justeringene forhindrer de vanligste feilene:
Minimum bøyeradius er den raskeste måten å sammenligne aluminiumstemperaturer for rullforming. Verdien uttrykkes som et multiplum av materialtykkelse, og overskridelse av den gir sprekker på den ytre bøyeoverflaten.
Typisk praksis for 90-graders bøyninger med bøyeaksen vinkelrett på rulleretningen:
Verdier for 90-graders bøyninger, vinkelrett på rulleretningen. Bøying parallelt med rulleretningen kan øke minimumsradiusen med opptil 50 prosent.
Mildt stål
Aluminiumslegering
En riktig avstemt aluminiumsrulleformingslinje har toleranser i formbredde på pluss eller minus 0,2 mm og benlengdetoleranser på pluss eller minus 0,3 mm, forutsatt at den innkommende strimmelbredden og -tykkelsen forblir i spesifikasjonene.
De vanligste kvalitetsfeilene på aluminiumsprofiler er kantbølge, langsgående bue og mikroriper på den synlige overflaten. Kantbølge kommer vanligvis fra ujevn strimmelbredde eller et slitt rullesett; bue kommer fra inkonsekvent stripetykkelse; riper kommer fra rulleoverflatedefekter, smuss eller utilstrekkelig smøring. Alle tre blir mer synlige etter anodisering eller PVDF-belegg, så overflatekrav må oppgis på tilbudsstadiet, ikke oppdages etter at første coil er kjørt.
Produksjonen av rulleforming av aluminium deler seg inn i fire bruksgrupper: solcellemontering, elektrisk støtte, arkitektonisk og transport, og maskinkonfigurasjonen skiller seg mer mellom disse gruppene enn på tvers av legeringsvalg.
Solcellemonteringsprofiler er typisk formet fra 3003-H14 eller 5052 i 1,5 til 2,5 mm tykkelse, med forhåndsstansede hull som må holde en langsgående toleranse på pluss eller minus 0,5 mm. Denne toleransen er nesten umulig å opprettholde med et separat stansetrinn, og det er grunnen til at en in-line servostansestasjon er innebygd i samme linje.
 8-akset servostansing Solar PV brakett rulleformingsmaskin Denne linjen integrerer servostansing med rulleforming for å opprettholde tette hulltoleranser på solcellemonteringsprofiler, og løser utfordringen med ±0,5 mm langsgående presisjon som er nevnt tidligere. Se produkt →
Elektriske støtteprofiler som aluminiumskabelbakker og stagkanaler er formet av tynnere stripe, typisk 0,8 til 1,5 mm, og samme maskin kjører ofte flere profilbredder i ett skift. Hurtigskiftekassettverktøy holder byttetiden under 30 minutter.
 Rulleformingsmaskin for kabelbrett med justerbar bredde Bygget for raske vekslinger mellom flere kabelbrettbredder, passer denne maskinen tynne elektriske støtteprofiler og holder verktøybytte under 30 minutter. Se produkt →
Arkitektoniske profiler inkluderer PV-modulrammer og vindusdørrammer, hvor bøyningskvaliteten avgjør om karmhjørnene lukkes innen 0,5 mm. Disse linjene går saktere og krever den høyeste rullefinishen i butikken.
 Rullformingsmaskin for PV-ramme- og vindusdørprofiler Denne maskinen leverer presis bøying for arkitektoniske profiler som PV-modulrammer og vindusdørrammer, og bidrar til å oppnå hjørnelukkinger innenfor 0,5 mm som beskrevet i teksten. Se produkt →
Før du bestiller en linje, sammenlign applikasjonsstudier og be om en testkjøring med din egen spole. Den kundesaksbibliotek viser hvordan lignende profiler håndteres på produksjonslinjer, og Shanghai Sihua Precision Machinery Co., Ltd. støtter prøvekjøringer på sine aluminiumsrullformingsmaskiner.
Nei. I T6-tempereringen har 6061 en forlengelse på under 10 prosent og en høy flytegrense, slik at den ytre radiusen sprekker på typiske rulleformede bend. Bruk 6061-T4, 5052-H32 eller 3003-H14 i stedet. Hvis 6061-T6 er et designkrav, rull form i T4 og eld den ferdige profilen.
For generelle profiler er 3003-H14 den sikreste standarden. For strukturelle, marine- eller transportprofiler gir 5052-H32 eller 5056 høyere styrke med akseptabel formbarhet. For rent dekorative profiler eliminerer 1100-O eller 3003-O sprekkrisiko fullstendig.
Overbøy sluttstasjonene med 1 til 3 grader, legg til en dimensjoneringsstasjon som bruker null formingsvinkel, øk strimmelspenningen mellom stasjonene, eller sett i gang tilbakefjæringskorrigert verktøy. Mål tilbakefjæring på en kalibreringsdel før produksjon.
Verktøystålkvaliteten kan være den samme, D2 eller DC53, men rullefinishen må være finere, klaringene litt strammere og smøringen lettere. Disse forskjellene er obligatoriske, ikke valgfrie, for aluminium.
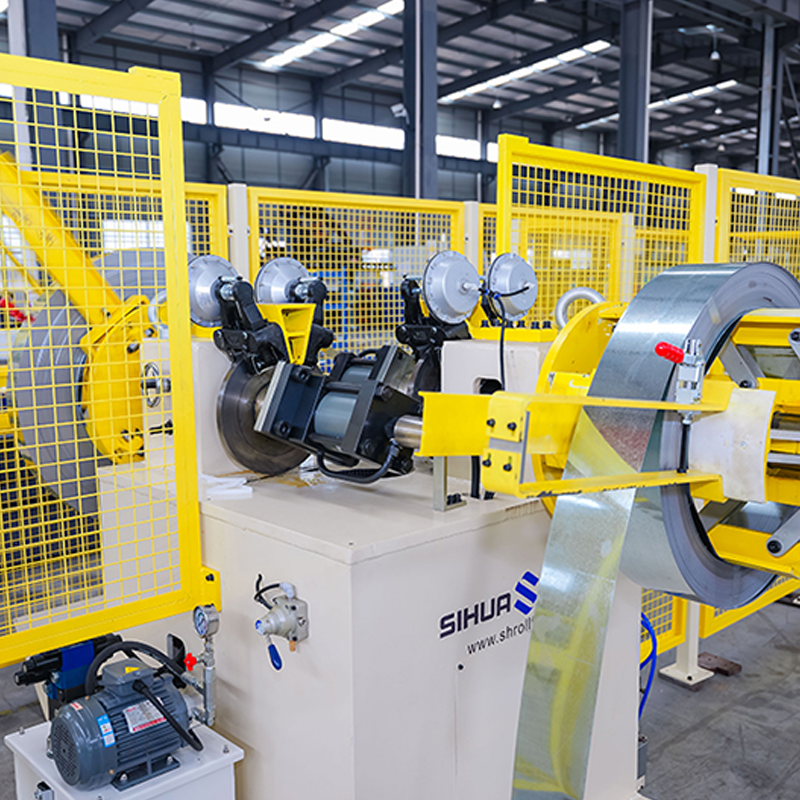
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Laserkraft og sveiselen...
Se detaljer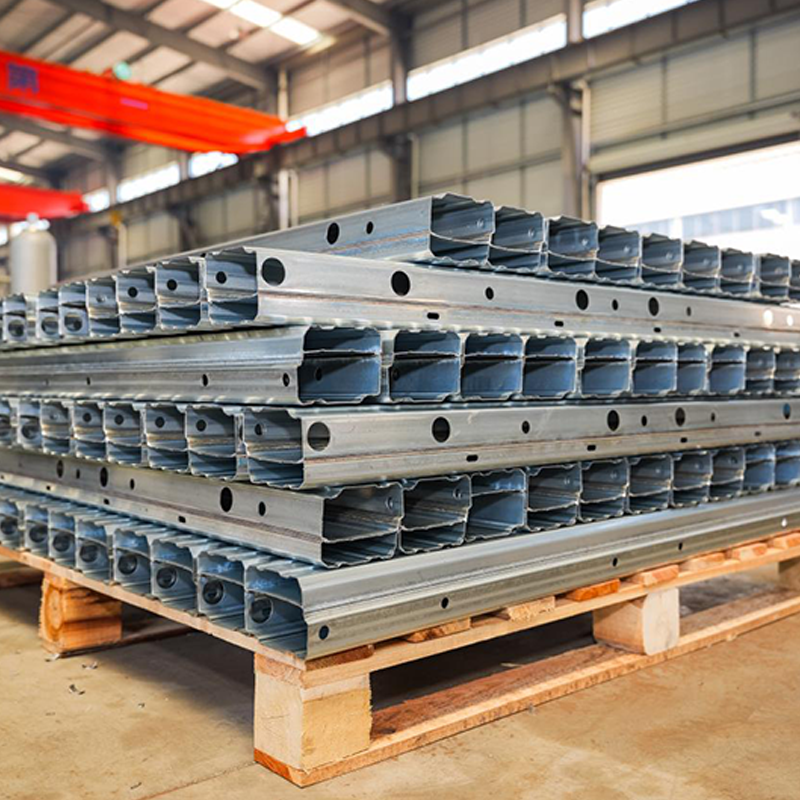
Produksjonslinjen for B-profiler for kjøretøychassisforsterkning involverer flere nøkkelprosesser for å sikre høy styrke, presisjon og holdbarhet for kjøretøya...
Se detaljer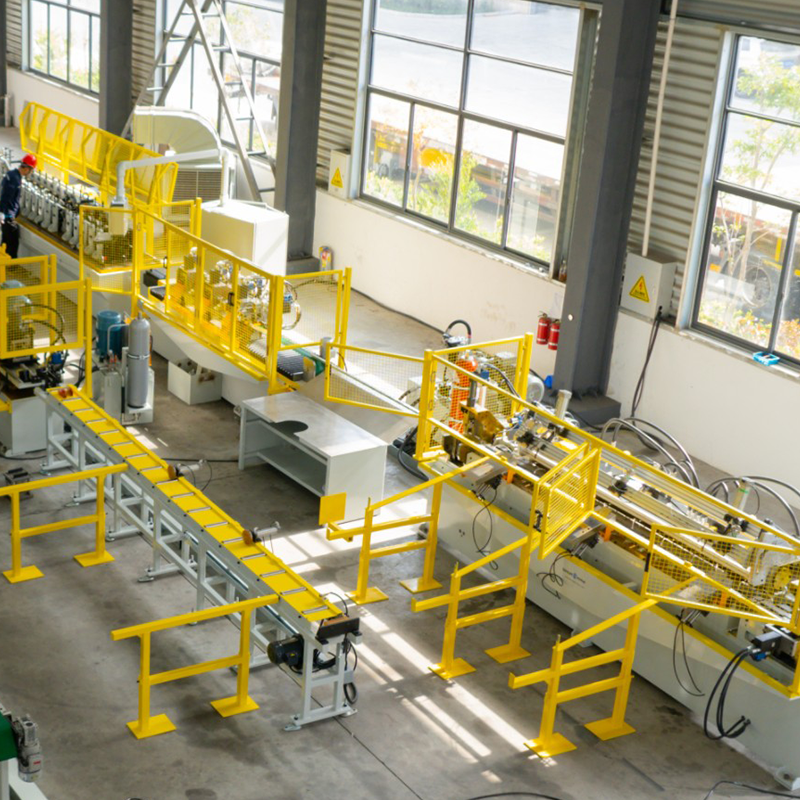
Dobbelthodet ferdiglakkert stål hydraulisk ekspansjons-/kontraksjonsavruller, dobbelthodet galvanisert stål ekspanderende/kontraherende avruller, ferdiglakkert stålop...
Se detaljer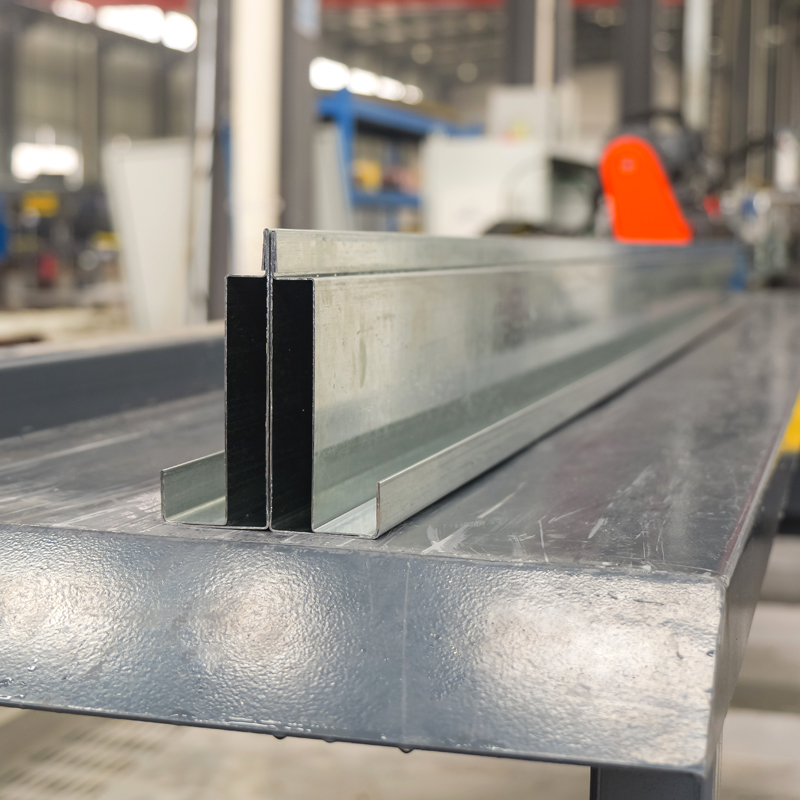
5-tonns kapasitet hydraulisk decoiler med vogn Energilagring Rammebjelkerulleformingsmaskin Formingsmask...
Se detaljer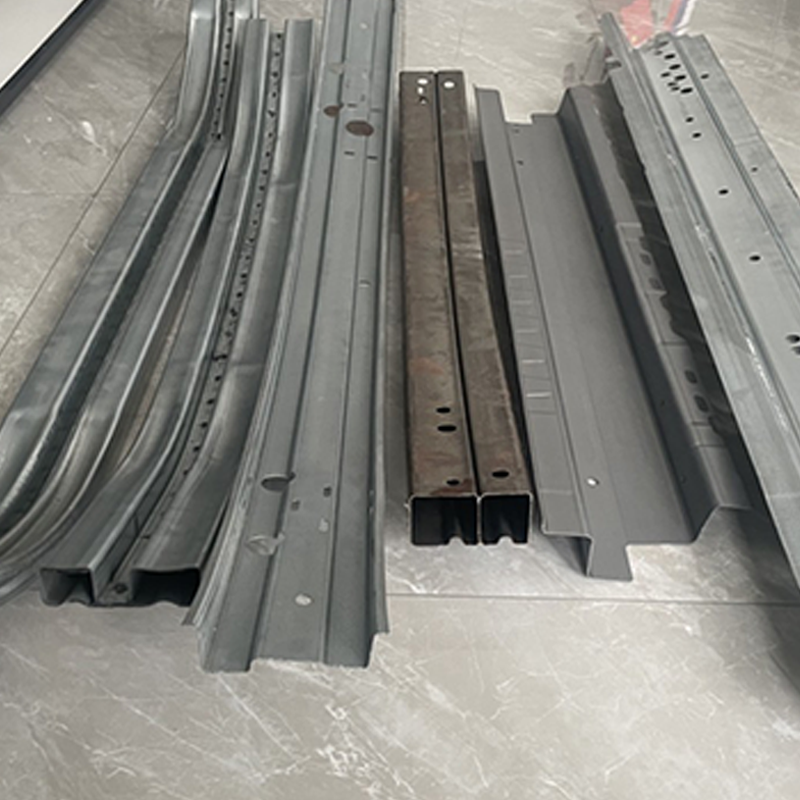
Roller Die Display Anti-kollisjonsbøyende bjelkeform for bil foran Anti-kollisjonsbjelke rullende bøyemekanisme ...
Se detaljer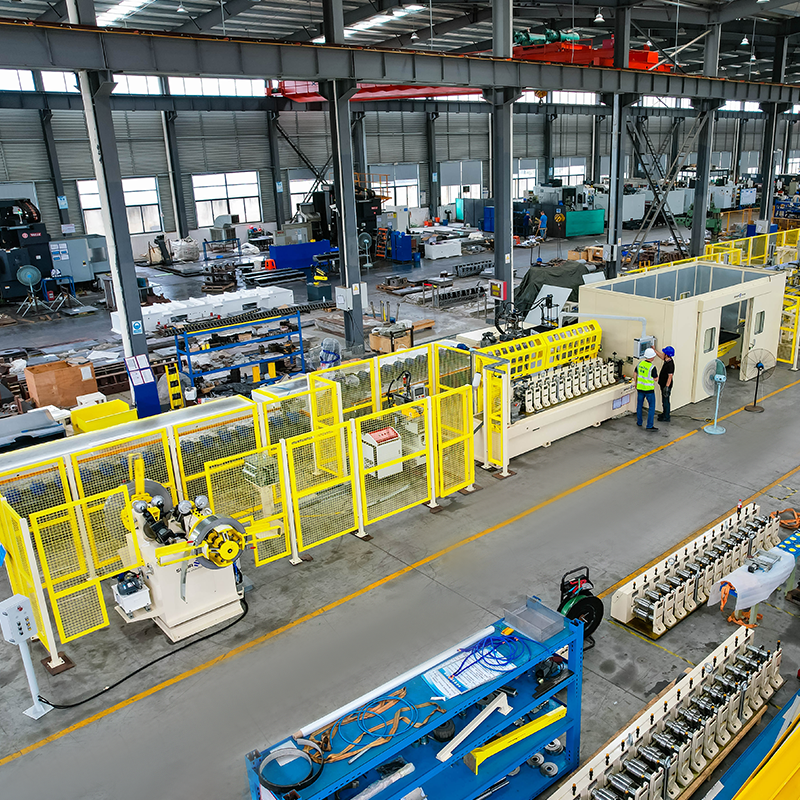
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Hurtigskiftende kassett...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil