Stillas metalldekk, ofte kjent som stillas walkboard eller metall deck board, er en strukturell komponent som støtter arbeidere og materialer på midlertidige tilgangssystemer. For produsenter av disse panelene er muligheten til å kombinere anti-skli preging, perforering og kantfolding i en kontinuerlig rulleformingsprosess en avgjørende produktivitetsfordel. En rulleform av metalldekk med stillas med inline-behandling konverterer en vanlig stålspole direkte til en ferdig, klar til bruk dekkplanke, eliminerer separate håndteringstrinn, reduserer arbeidskostnadene og forbedrer dimensjonskonsistensen.
 Integrert stillas metalldekk rulleformingsmaskin Denne maskinen kombinerer preging, stansing og kantbretting i én sammenhengende linje, og konverterer vanlig stålspole til ferdige stillasdekkplanker med konsekvente dimensjoner og redusert arbeidskraft. Se produkt →
I stedet for å sende ferdigkuttede emner til en hydraulisk presse for preging og deretter til en annen maskin for stansing og folding, utfører en moderne integrert line alle tre operasjonene med linjehastighet. Denne artikkelen forklarer kjerneprosessene, hovedkomponentene, materialhensyn og utvelgelseskriteriene for dette spesialiserte utstyret, og den viser hvorfor inline-behandling har blitt den foretrukne produksjonsmetoden for produsenter av stillasdekke.
En rulleforming av metalldekk for stillas er en rulleformingslinje konstruert spesielt for å produsere metallganger og terrassepaneler som brukes i stillassystemer og industrielle tilgangsplattformer. Basismaskinen utfører kaldvalseforming for å forme en flat metallspole til en terrasseprofil med langsgående ribber og definert kantgeometri. I sin inline-konfigurasjon integrerer linjen også tre ekstra stasjoner: anti-skli preging, perforering og kantfolding.
Prosessflyten er grei. En decoiler mater spolen inn i en leveler, som flater ut stripen og kontrollerer dens spenning. Listen går deretter gjennom en sekvens av rullestasjoner hvor profilen gradvis tar form. På et angitt punkt i linjen preger en mønstret rulle gangflaten for å skape en slitesterk anti-skli tekstur. En servodrevet stanseenhet kutter deretter hullmønstre for drenering, fiksering eller vektreduksjon. Nær slutten av linjen lukker folderullene sidekantene for å produsere en sikker, stiv kant. Til slutt kutter en flyvende dyse profilen til en spesifisert lengde.
Anti-skli preging er en av de viktigste operasjonene i produksjon av stillasdekke, fordi gangflaten må forbli trygg selv når den utsettes for regn, olje eller byggestøv. I stedet for å påføre et belegg eller feste en separat anti-skli plate, bruker inline preging herdede valser for å presse en tredimensjonal tekstur direkte inn i ståloverflaten.
Vanlige pregemønstre inkluderer diamant-, dråpe- og chevronformer. Valget av mønster påvirker både friksjonskoeffisienten og den strukturelle stivheten til panelet. Pregedybden kontrolleres vanligvis mellom 0,3 og 1,0 mm, avhengig av materialtykkelse og sikkerhetskravene til målmarkedet. Fordi pregerullene er integrert i linjen, påføres teksturen før profilen er helt lukket, noe som reduserer tilbakefjæringen og sikrer at mønsteret forblir jevnt langs hele platens lengde.
Sammenlignet med postprosesspreging på en separat presse, reduserer inline-preging syklustiden, unngår reposisjoneringsfeil og minimerer skade på forhåndskuttede kanter. Det gjør også produksjonslinjen mer kompakt og enklere å automatisere.
Perforering tjener flere formål i stillasdekke: runde hull lar vann og rusk passere gjennom gangbrettet; avlange slisser kan brukes til å feste brettet til stillasrør; og mønstrede perforeringer reduserer vekten på panelet uten at det går på bekostning av lastkapasiteten. En inline stansestasjon utfører disse oppgavene mens stripen fortsatt er i bevegelse, ved hjelp av servodrevne stanser som kan omprogrammeres mellom batcher.
Servo-stanseteknologi er spesielt verdifull i denne applikasjonen fordi den tilbyr høy repeterbarhet, lavt støynivå og fleksible hullmønsterendringer. Et godt eksempel på denne egenskapen er servostanseenheten utviklet for fotovoltaiske brakettlinjer, hvor det samme prinsippet brukes til å slå hull med presise intervaller under høyhastighets valseforming. Teknikken er godt dokumentert i bransjen: for en dypere titt på hvordan servostansing fungerer og hvor den kan brukes, les vår oversikt over 8-akset servostansemaskin: hvordan den fungerer, nøkkelfunksjoner og applikasjoner .
 8-akset servostansemaskin for PV-brakettprofiler Denne servodrevne stanseenheten gir høy repeterbarhet og fleksible hullmønstre synkronisert med linjehastighet, noe som gjør den ideell for presis perforering i stillasdekke og solcellebrakettproduksjon. Se produkt →
Ved å integrere stansestasjonen i stillasdekkets rulleformer, unngår produsentene kostnadene og arbeidet med et separat stansetrinn. Hullposisjonen er synkronisert med linjehastigheten, så hvert bord får identisk avstand, noe som er avgjørende for rask installasjon på stedet.
Kantene på et stillasmetalldekk er ikke bare trimdetaljer. De bestemmer hvordan brettet låses sammen med stillasrammen, hvor mye vekt panelet kan bære, og hvor trygt arbeidere kan håndtere det. Inline kantfolding presser de langsgående kantene av profilen inn i en definert geometri, for eksempel en enkelt bøyd flens, en hemmet dobbeltfold eller en lukket bokskant.
En hemmet kant, for eksempel, skaper en jevn avrundet kant som forhindrer rifter og reduserer stresskonsentrasjonen ved kanten. En dypere foldet sidevegg øker seksjonsmodulen til dekket, og forbedrer motstanden mot bøyning under belastning. Foldestasjonen justerer også kantgeometrien med den pregede overflaten, slik at den totale profilen forblir flat og formstabil etter kutting.
Når terrassedekket er kuttet i lengde, kan de ferdige platene sendes direkte til en automatisk pakkestasjon for bunting.
 Automatisk profilpakkemaskin for bunting av dekkbord Dette pakkesystemet vipper, bunter og palleterer ferdige metallprofiler automatisk, strømlinjeformer slutten av produksjonslinjen og klargjør stillasbord for forsendelse på en effektiv måte. Se produkt →
En komplett stillasmetalldekkrullformator med inline-behandling består av flere koordinerte moduler. Å forstå hver komponent hjelper kjøpere med å sammenligne utstyrskonfigurasjoner og unngå unødvendige kostnader.
Valgfritt nedstrømsutstyr inkluderer automatiske stablebord, veiestasjoner og profilpakkemaskiner. Jo mer integrert linjen er, desto færre manuelle operasjoner gjenstår mellom spoleinngang og ferdig buntutgang.
Stillasdekkeprofiler varierer etter regional standard og bruksområde, så de fleste rulleformere er designet for et spesifikt utvalg av materialbredder, tykkelser og profiler. Typiske verdier for en mellomstor innebygd linje er oppført nedenfor.
| Parameter | Typisk rekkevidde |
|---|---|
| Materiale | Galvanisert stål, bløtt stål, rustfritt stål |
| Strip tykkelse | 1,2 til 2,5 mm |
| Stripebredde | 300 til 600 mm |
| Linjehastighet | 8 til 15 m/min |
| Pregedybde | 0,3 til 1,0 mm |
| Stansepresisjon | ±0,3 mm |
| Kuttelengdes nøyaktighet | ±1,0 mm |
Å velge riktig materiale er like viktig. Galvanisert stål er vanlig for stillasdekke på grunn av korrosjonsmotstand og gode formbarhet. Rustfritt stål er valgt for kjemiske anlegg og kystområder hvor aggressive miljøer forkorter levetiden til vanlig stål. I alle tilfeller må valseformeren utformes for å håndtere materialets flytegrense og tilbakefjæringsegenskaper slik at den ferdige profilen holder sin endelige form.
Rulleformet stillasmetalldekke vises i et bredt spekter av konstruksjons- og industrimiljøer. Den brukes som stående overflate på rør-og-koblingsstillaser, ringlock-stillaser og rammestillaser. Den samme profilen brukes også i permanente adkomstplattformer, catwalks, takganger, kantbeskyttelsesplattformer og forskalingsadkomstplattformer.
Inline prosessering gjør produktet lettere å tilpasse til disse forskjellige brukstilfellene. Pregede mønstre forbedrer sklisikkerheten for vedlikeholdsarbeidere på taket; perforerte dreneringshull holder plattformene tørre under utendørsforhold; og sterke brettede kanter beskytter arbeidere når paneler løftes og bæres for hånd. For produsenter reduserer muligheten til å produsere disse variantene på én linje lagerbeholdningen og forkorter leveringstiden til stedet.
For å se virkelige eksempler på hvordan rulleformingsutstyr har blitt brukt i produksjonsmiljøer, kan du se gjennom prosjektcasestudier hentet fra selskapets installasjonsbase. Disse tilfellene viser hvordan integrerte terrasselinjer konfigureres, settes i drift og betjenes i praksis.
Å velge riktig rulleform av metalldekk for stillas krever en klar forståelse av produktmiksen, målkvaliteten og tilgjengelig gulvplass. Følgende punkter bør diskuteres med leverandøren før bestilling.
Vær spesielt oppmerksom på integrasjonskvaliteten til preging- og stansemodulene. Dette er stasjonene som skiller en inline dekkelinje fra en standard rulleformer, og deres design har en direkte effekt på produksjonseffektivitet og produktkonsistens.
De fleste linjer er designet for stripetykkelse mellom 1,2 og 2,5 mm. Det nøyaktige området avhenger av profilgeometrien og den nødvendige pregedybden. Tykkere materiale reduserer risikoen for at pregemønsteret forsvinner under høy belastning, men øker den nødvendige formingskraften.
Når stasjonene er riktig synkronisert av PLS-en og servostasjonene, legger de til svært liten syklustid. Linjehastighet er vanligvis begrenset av formingsprofilen og avskjæringsenheten i stedet for av preging- eller stansemodulene.
Kravene varierer etter land og sluttapplikasjon. Vanlige referanser inkluderer lasttestingsstandarder for stillasplattformer og sklisikkerhetsklassifiseringer som definerer minimumsfriksjonsnivået til gangflaten. Kjøpere bør be om testbevis på at pregemønsteret oppfyller den relevante markedsstandarden.
På en moderne linje med servodrevne stasjoner og hurtigutløsende verktøy kan et komplett bytte av rullesett ta fra 30 minutter til noen få timer, avhengig av antall stasjoner og kompleksiteten til kantfoldeseksjonen. Innebygde preging- og stanseoppskrifter kan vanligvis hentes frem fra kontrollsystemet, noe som reduserer nedetiden ytterligere.
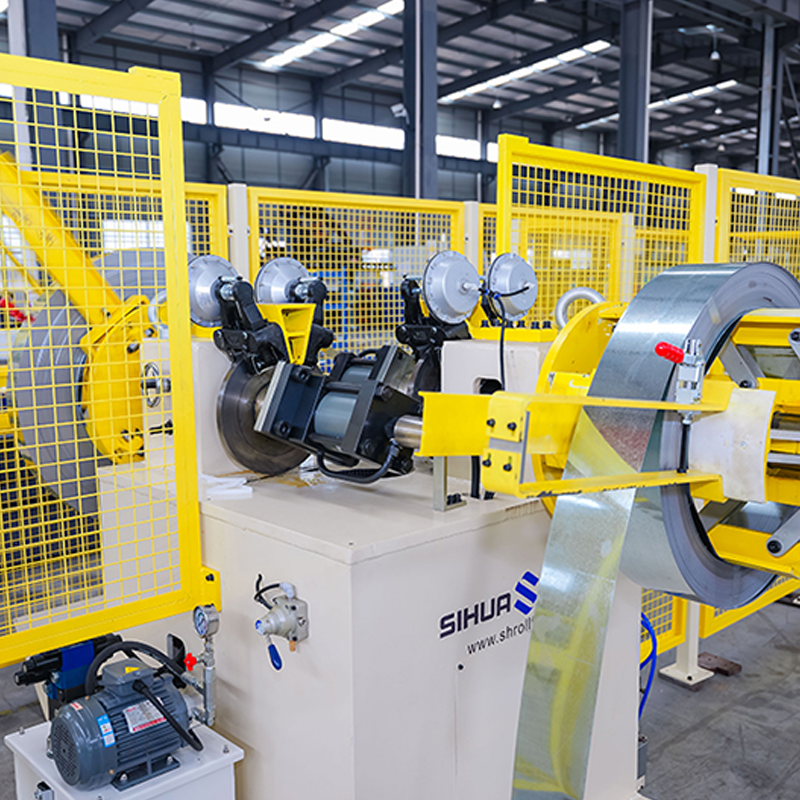
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Laserkraft og sveiselen...
Se detaljer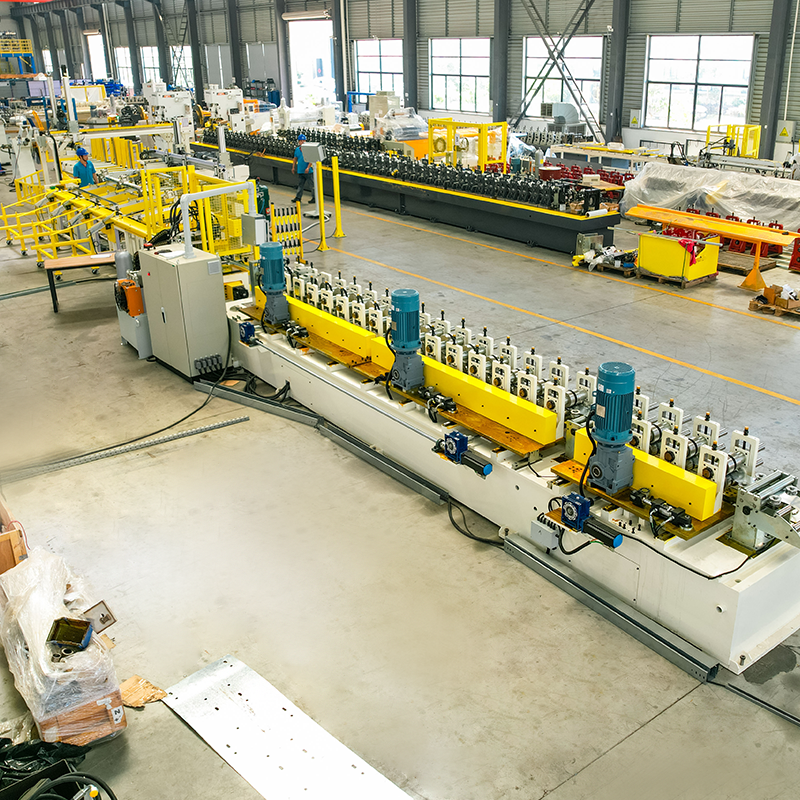
CU automatisk rulleformingsmaskin for breddeforandring, kjededrift, automatisk pakking. Økonomisk dobbelthodet hydraulisk de...
Se detaljer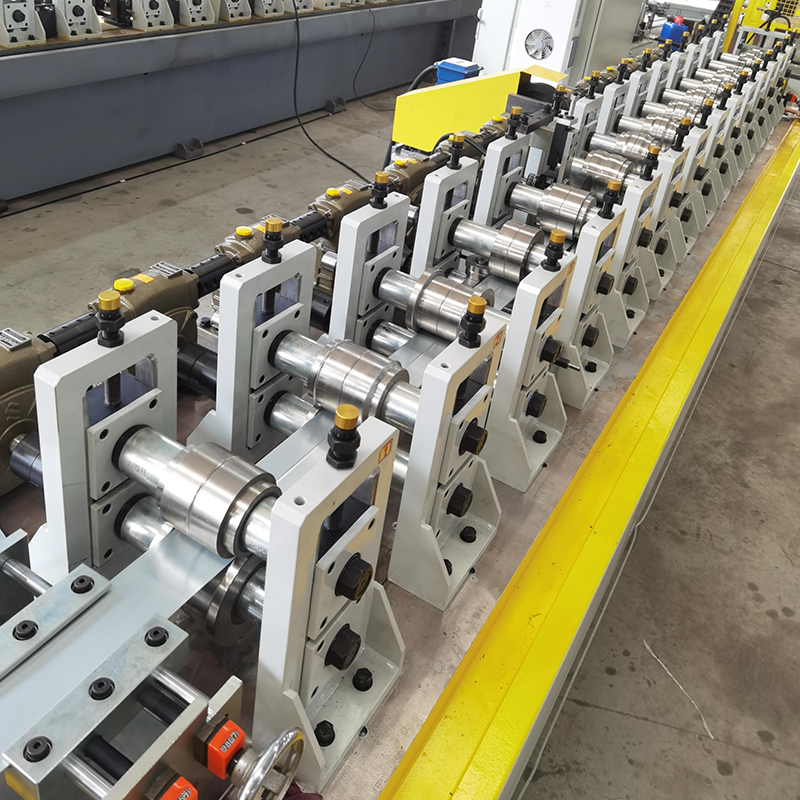
Drywall orm gear reduksjonsrulleformingsmaskin, enkel modell, ikke en hurtigskiftende kassetttype, økonomisk og rimelig. (Den kan oppgraderes til en hurtigskiftende k...
Se detaljer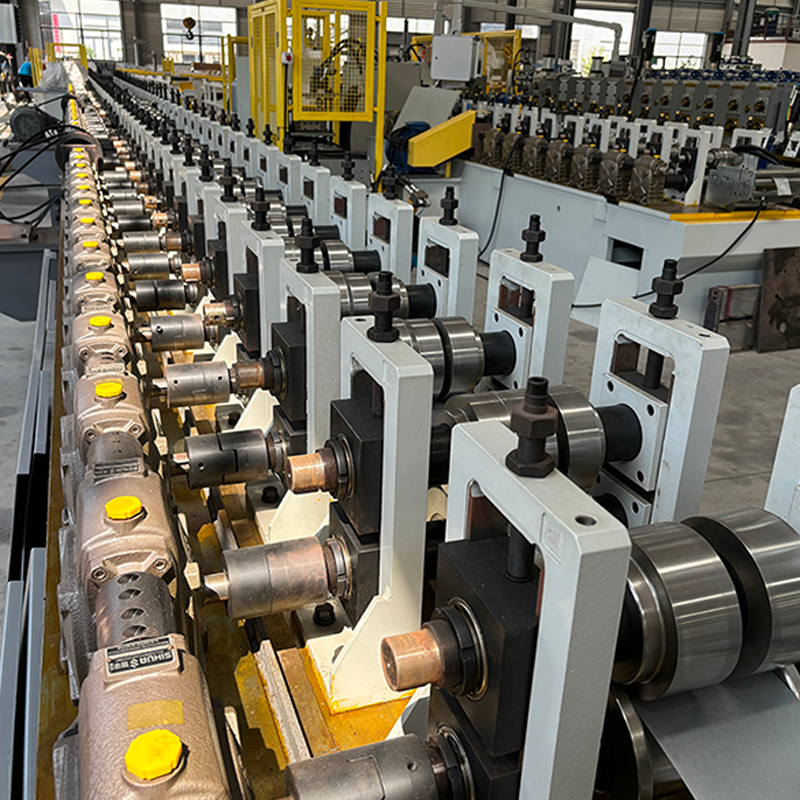
PV-ramme vindusdørprofil rulleformingsmaskin Snekkegirredusere med forskjellige reduksjonsforhold kan velges for å oppnå forskjellige p...
Se detaljer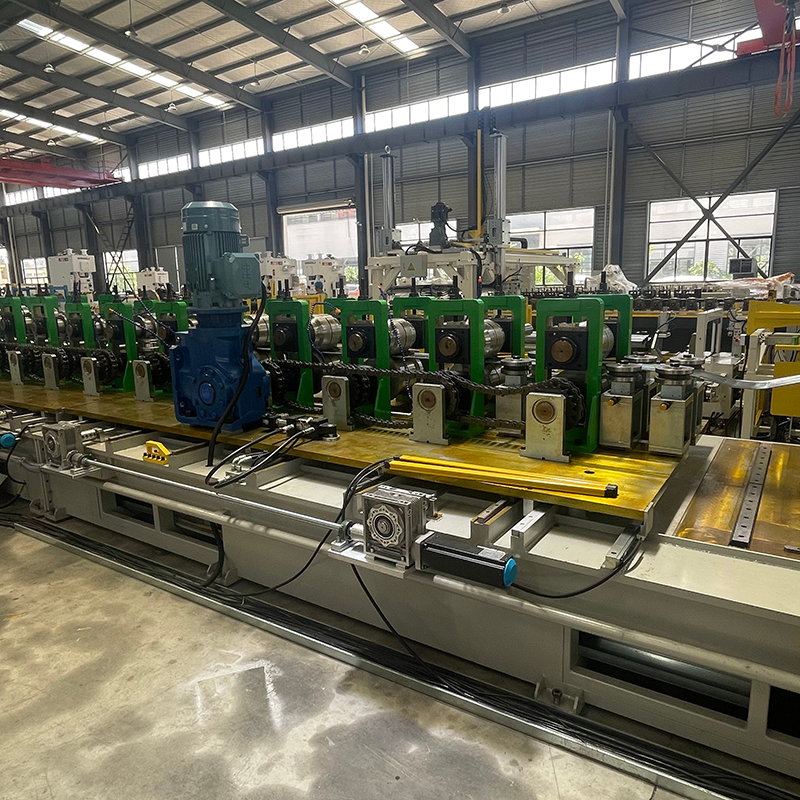
CUZ sigma rulleformingsmaskin Kraftig enkelthodedecoiler, kapasitet 5 tonn. Nivell...
Se detaljer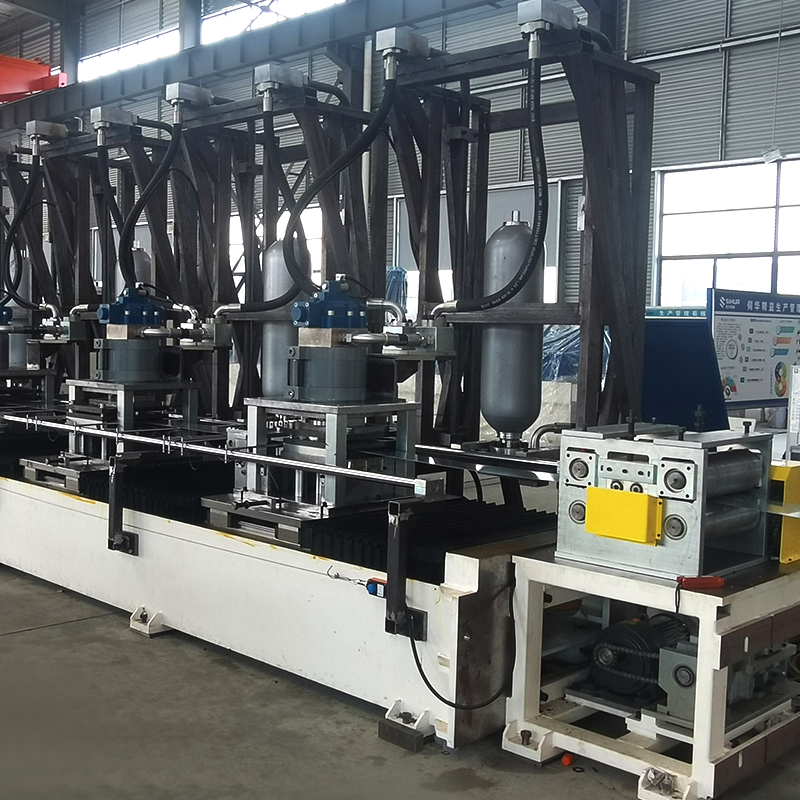
8-akset servostanse solenergi PV brakett rulleformingsmaskin, fleksibel justering av stanseposisjon. Materialdecoiler med op...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil