Ceiling T gittersystemer er en av de mest brukte metodene for å lage undertak i kommersielle og industrielle bygninger. I hjertet av ethvert slikt system er et sett med rulleformede stålprofiler: hoved-T-stykker, kryss-T-stykker og koblingskomponenter. Den profilpresisjon av disse metallseksjonene bestemmer hvor godt takgitteret monteres, hvor mye vekt det kan bære, og hvor rett og rent det ferdige taket ser ut. I denne veiledningen forklarer vi hvorfor profilpresisjon er et spørsmål på beslutningsnivå når du velger en rulleformingsmaskin for tak-T-gitter.
En tak-T-gitterprofil er en rulleformet stålkomponent formet som en omvendt T. Den vertikale banen skaper den bærende banen, mens den horisontale flensen gir en avsats for takplater og belysningsarmaturer. I et standard undertakssystem løper hoved-T-stykker i én retning og kryss-T-stykker låser seg inn i dem med jevne mellomrom. Det resulterende rutenettet fungerer som det strukturelle rammeverket som støtter akustiske paneler, ventilasjonsgitter og lysarmaturer.
Fordi disse profilene er masseprodusert i store volumer, må deres dimensjonsnøyaktighet være repeterbar del etter del. En liten variasjon i banehøyden eller flensbredden kan gjøre tverr-T-stykket løst eller føre til at himlingsplanet bølger.
Profilpresisjon er ikke bare et estetisk spørsmål; det påvirker ytelsen til hele taksystemet. American Society for Testing and Materials (ASTM) og lignende standarder spesifiserer tillatte toleranser for metalltakgitterkomponenter. Når en rulleformingsmaskin produserer profiler utenfor disse toleransene, oppstår tre problemer.
Kort sagt, presisjon er broen mellom råspoler og et himlingssystem som fungerer som designet.
Når du vurderer en rulleformingslinje for tak T-gitter, bør følgende dimensjoner kontrolleres regelmessig:
| Dimensjon | Anbefalt toleranse | Hvorfor det betyr noe |
|---|---|---|
| Web høyde | ±0,15 mm | Kontrollerer gitterdybde og lastoverføring til hengere |
| Flensbredde | ±0,20 mm | Påvirker fliseplasser og synlig siktlinje |
| Sporavstand | ±0,10 mm | Holder engasjementet på krysset konsekvent |
| Hullposisjon | ±0,10 mm | Sikrer innretting av feste og hengende maskinvare |
| Retthet (camber) | ≤ 1,0 mm per 3000 mm | Forhindrer bølgete rutenett |
Disse toleransene er oppnåelige når rulleformingsmaskinen har stive ruller, presise servomatere og et stabilt kuttesystem. En maskin som ikke kan holde disse verdiene på en kontinuerlig basis vil skape uakseptable skrot- og feltproblemer.
 Rulleformingsmaskin for hoved- og tverrgitter med hurtigskiftende kassett Denne rulleformingsmaskinen holder tette takgittertoleranser gjennom stive ruller og et stabilt kuttesystem. Hurtigskiftekassetten reduserer fremtidige oppdateringskostnader, og skjærebordet med T-stav tillater fritt justerbare lengder. Se produkt →
Flere maskindesignvalg avgjør direkte om den endelige profilen holder seg innenfor toleranse.
Hver passering gjennom et sett med ruller bidrar til inkrementell bøying. Hvis rulleprofilene er dårlig beregnet eller materialets tilbakefjæring ikke kompenseres, driver flensvinkelen. Høykvalitets CNC-maskinerte ruller laget av herdet stål holder geometrien mye lenger.
Formingskreftene genererer sidelaster og bøyemomenter. En lett ramme bøyer seg med høy hastighet, noe som fører til lengdevariasjoner i banens høyde. En robust boksrammekonstruksjon og presis akseljustering minimerer dette.
Presisjon i lengderetningen er like viktig. Et servostyrt skjæresystem måler stripen gjennom kodere og kutt i nøyaktig syklusposisjon, slik at kuttelengdene og stansestedene kan repeteres. Dette er kritisk når T-stangen har en rekke utstansede spor som må være på linje med kryss-T-ene.
For kryss-T-stenger av kroktypen avhenger forbindelsesgeometrien av nøyaktige hakk og hull. Hvis du ønsker å se hvordan disse presisjonsmålene realiseres i praksis, Sihua's prosjektsaker vise ekte installasjoner.
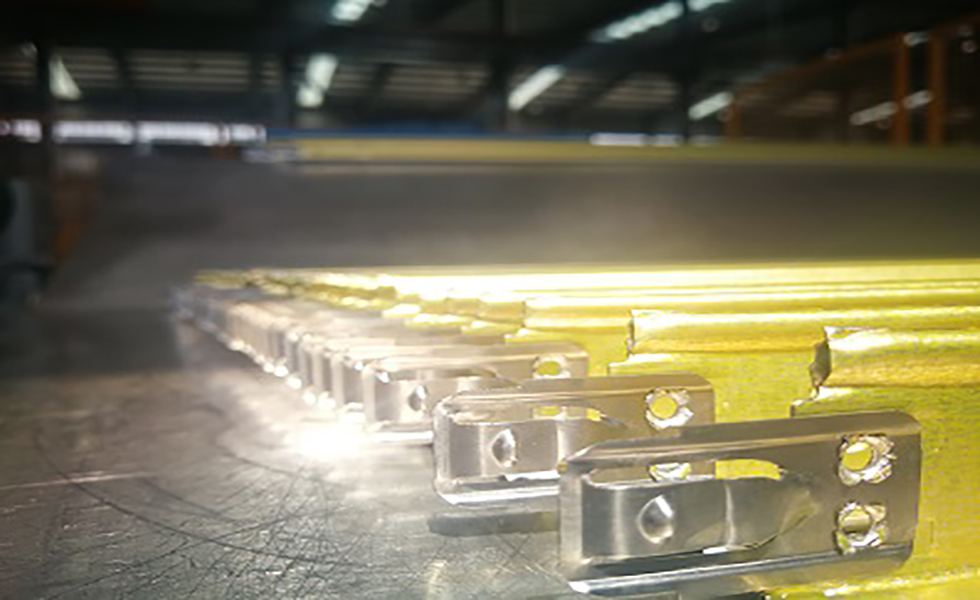 Alloy Hook Cross T-Bar Roll Forming Machine for Ceiling Suspension Systems Denne spesialiserte maskinen danner T-formede stålstenger med integrerte legeringskroker for pålitelige takforbindelser. Installert i nyere prosjekter, tilbyr den høy automatisering og rask produksjon, noe som gjør den egnet for høyvolumsproduksjon av kommersielle takkomponenter og boliger. Se produkt →
Selv den beste maskinen vil miste nøyaktigheten uten riktig produksjonsdisiplin. Tre praktiske områder holder toleransene stabile:
Den komplett kjøperveiledning inkluderer en vedlikeholdsplantabell som brukes av mange produsenter.
Når du vurderer leverandører, spør hvordan maskinen holder toleranser under høyvolumkjøringer. Se etter funksjoner som:
Ulike takgitterprofiler krever forskjellig verktøy. En linje som produserer hoved- og tverr-T-stykker kan utstyres med utskiftbare kassetter for å endre banens høyde eller flensbredde. Hvis du planlegger å kjøre kryss-T-stykker av krok-type, må stanse- og hakkstasjonene være på linje med formingshastigheten. For spesielle seksjoner som UT-, FUT- og UDT-serien trenger maskinen ekstra formingsstasjoner og presise fordypningsverktøy.
Den tilbakebetalingstid forbedrer når maskinen kan holde presisjon uten å bremse. Sihuas tak-T-gitterformingssystemer integrerer servokontroll og robuste rammer for å opprettholde verdiene vist i tabellen ovenfor. For produksjonsmålene dine kan salgsingeniører gi nøyaktige toleransedata basert på spolespesifikasjonene dine.
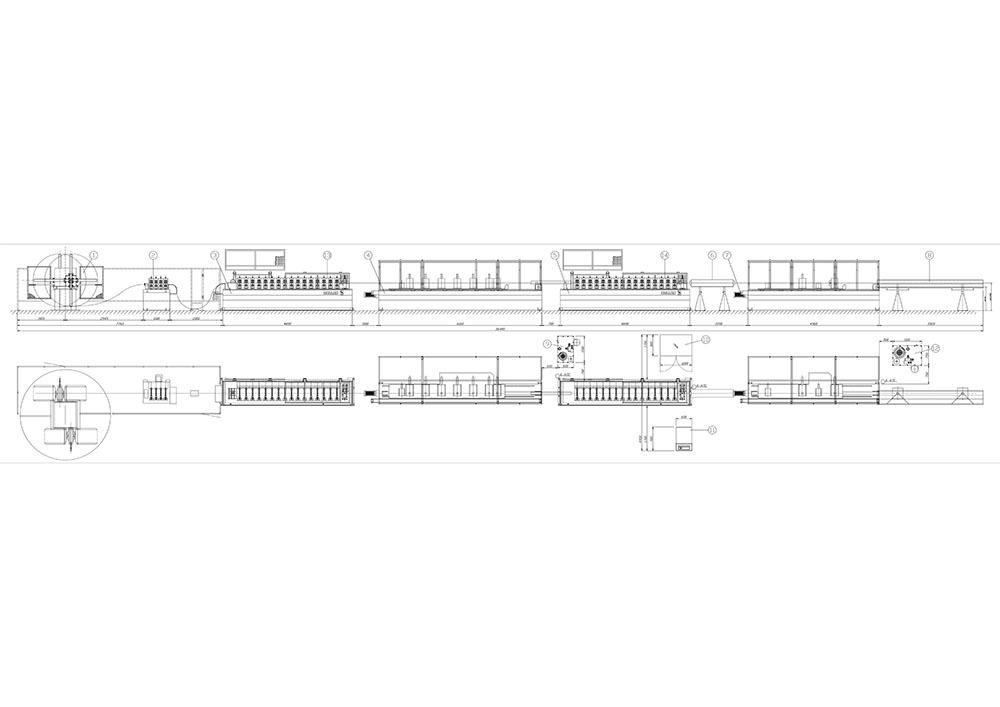 UT FUT UDT Ceiling T-Grid Bar Roll Forming Machine Denne allsidige maskinen produserer både hoved- og tverrprofiler for UT-, FUT- og UDT-tak-T-gitter i én enhet. Servokontroll og en robust ramme bidrar til å opprettholde standardtoleranser for banehøyde, flensbredde og sporavstand. Se produkt →
A: Standardtoleranser er vanligvis ±0,15 mm for banehøyde, ±0,20 mm for flensbredde og ±0,10 mm for sporavstand. Disse kan verifiseres fra prøvekuttede prøver.
A: Ja, ved å bruke et hurtigskiftekassettsystem. Bytting av formingsvalsene gjør at den samme maskinen kan produsere hoved-T-stenger, tverr-T-stenger og til og med krok-type komponenter uten langvarig nedetid.
A: Rulles levetid avhenger av spolens materiale og kjøretid. For galvaniserte stålbånd får mange produsenter en til to millioner meter før de trenger en ny sliping. Regelmessige dimensjonskontroller vil fortelle deg når verktøyet krever vedlikehold.
Profilpresisjon er det sentrale ytelseskriteriet i en rulleformingsmaskin for tak-T-gitter. Den knytter materialkostnader, installasjonseffektivitet, strukturell integritet og den visuelle kvaliteten til det endelige taket. Når du sammenligner maskintilbud, ikke fokuser bare på hastighet; kontroller at maskinen kan holde stramme toleranser i årevis. En høypresisjonslinje kan koste mer i utgangspunktet, men reduksjonen i avfall, omarbeiding og feltklager gir mye bedre avkastning.
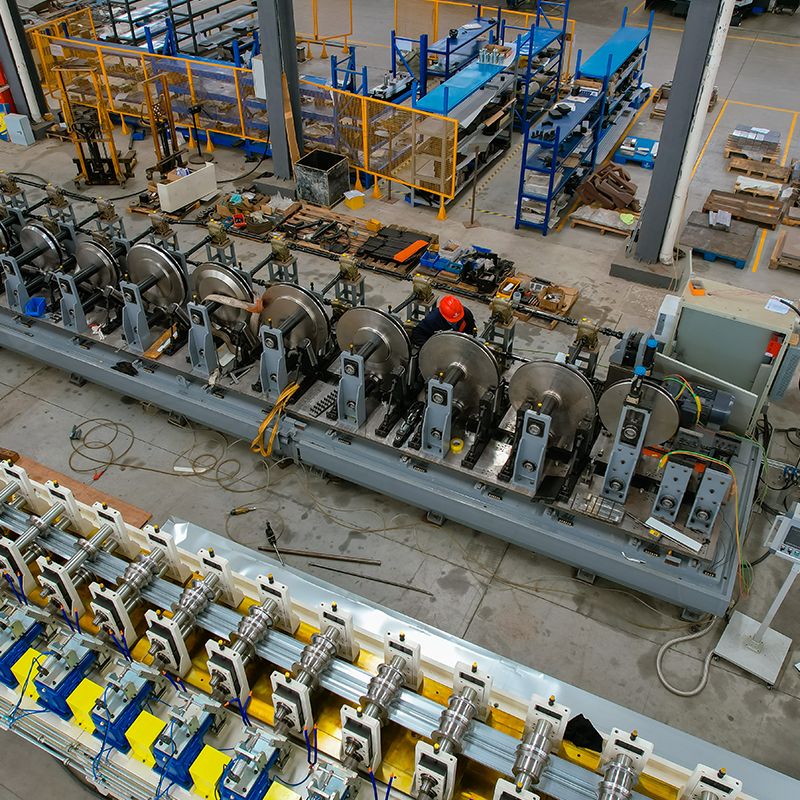
enkelt decoiler i bred materiale Utjevningsmaskin og Maskin for å slå små hull på begge sider ...
Se detaljer
3. Alloy krok kryss T-bar roll forming maskin er en spesialisert del av utstyr konstruert for å produsere T-formede stålstenger med integrerte legert kroker. ...
Se detaljer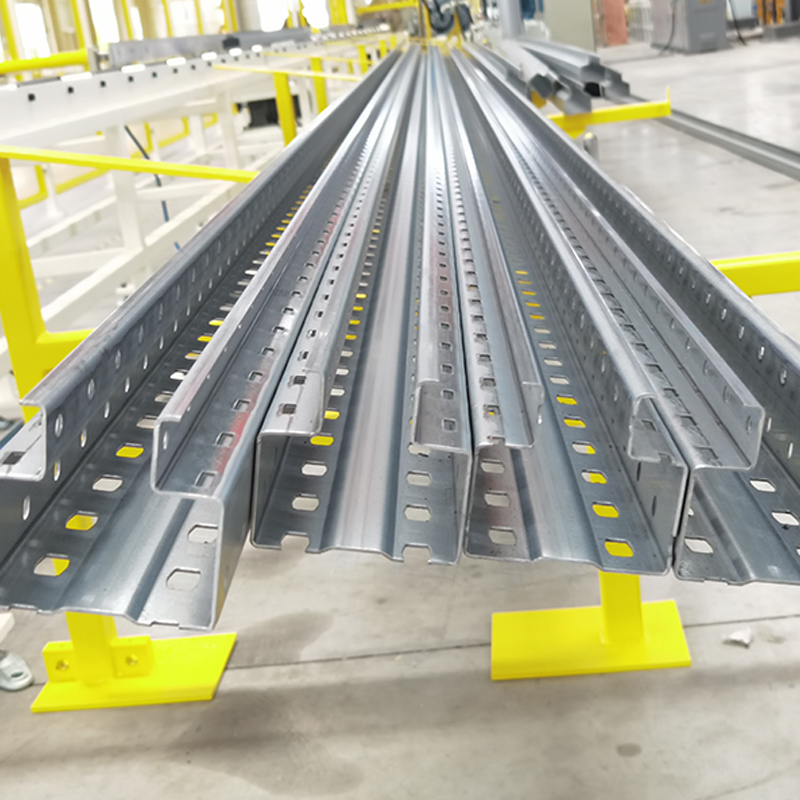
Rolleformingsmaskin for stående stativ, flytegrense i stål 250–550 MPa Etthodes manuell decoiler med fôringsvogn ...
Se detaljer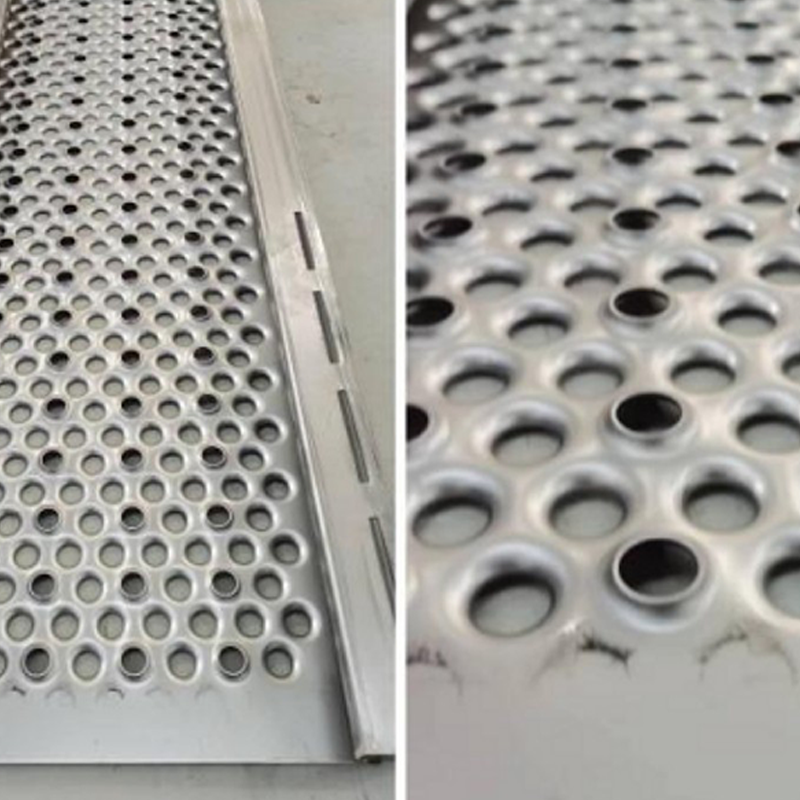
Rolleformingsmaskin for rullestillaser i metall Skaftdiameter: 70–80 mm; lengde på stillasdekke: 0,5–6 m; tykkelse: 1–2,5 mm. ...
Se detaljer
UT FUT UDT tak T-gitter stang rulleformingsmaskin hoved- og kryssoppsett (Main og Cross) UT tak T-gitterprofiler og (Main og...
Se detaljer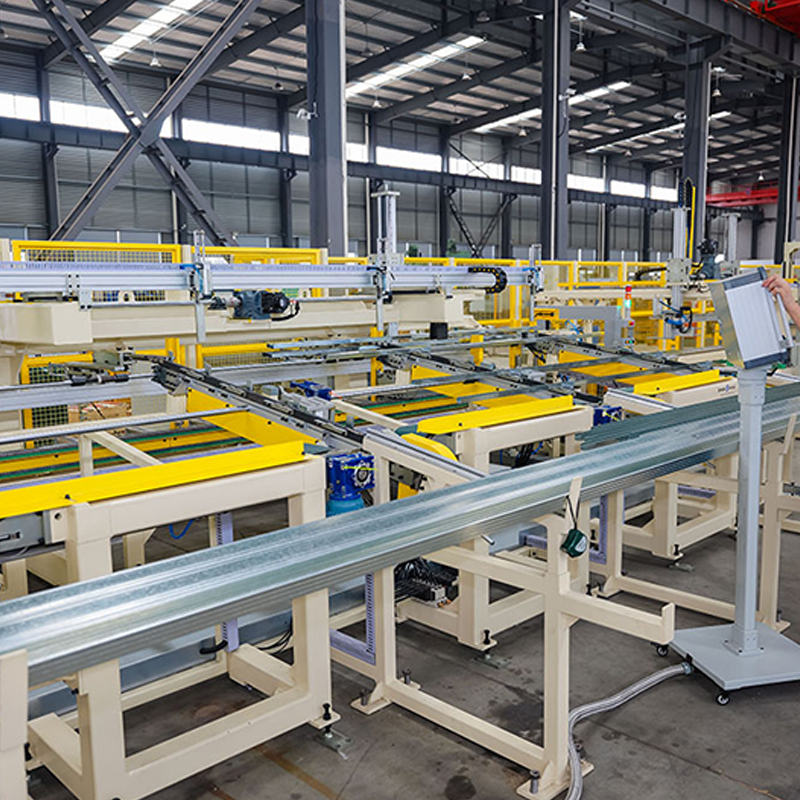
Automatisk knapp vippemaskin Vippehastighet: 120 meter per minutt. Vipper metallprofilen og klikker den på. ...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil