Stålprodusenter som byr på et prosjekt med sammenhengende tak, kommer vanligvis til samme konklusjon når de gjennomgår tegningene: taket er Z-formet, butikken deres er satt opp for C-kanaler, og gapet er større enn det ser ut til. En z purlin-rulleformingsmaskin er en kontinuerlig kaldformingslinje som produserer Z-profiler fra varmgalvanisert stålstrimmel i en enkelt omgang, inkludert stansing og avskjæring.
De forskjøvne flensene til en Z-seksjon gjør at purliner kan hekkes inn i bunter og overlappe ved skjøter, men denne forskyvningen tvinger også rulleverktøyet, hullstansingen og skjærtidspunktet til å utformes annerledes enn en C purlin-linje. Feil maskin dukker vanligvis opp i form av flensvinkelavvik, feiljusterte skjøtehull eller en linjehastighet som ikke kan mate stansekapasiteten din.
Kort definisjon: En z purlin-rulleformingsmaskin er et kontinuerlig kaldformingssystem som bøyer stålbånd til en asymmetrisk Z-seksjon og integrerer stansing, avskjæring og valgfri stabling i samme produksjonsflyt.
En z-purlin-rulleformingsmaskin må holde flensforskyvningen og flensvinkelen innenfor grensene som gjør at de ferdige purlinene kan hekkes tett og forutsigbart skjøte: forskjøvet innen 1,0 mm og flensvinkelen innenfor 1 grad over hele lengden.
Forskyvningen mellom de to flensene er den definerende dimensjonen til Z-seksjonen. Under formingen bøyer båndet seg i to retninger i forskjellige avstander fra den nøytrale aksen. Hvis rulleblomsten ikke balanserer tilbakespringet, vrir profilen seg og flensspissene åpnes eller lukkes. Det introduserer et synlig mellomrom mellom nestede purliner og gjør bunten ustabil på en lastebil.
Hekking er den viktigste økonomiske grunnen til å velge Z purlins i utgangspunktet.
En pakket Z-purlin-bunt bruker omtrent 25 til 35 prosent mindre lastebilgulvplass enn samme antall C-purliner med samme seksjonshøyde. Denne besparelsen forsvinner når vridning og tilbakefjæring ikke kontrolleres i formingslinjen.
Den praktiske gjennomstrømningen til en Z purlin-linje avhenger av strimmeltykkelse, banehøyde og stansesyklustid, ikke av motorkraft alene. Når spolebredden er fast, bestemmer disse tre verdiene antall rullestativ, formingshastigheten og stansekonfigurasjonen.
Typiske spesifikasjonsområder å samle inn før du sammenligner tilbud:
For butikker som trenger C-, U-, Z- og Sigma-profiler på en enkelt linje, kan kassett- og servojusterbare verktøy dekke mer enn én profilfamilie uten å miste fleksibiliteten til å kjøre små batcher.
 Multi-profil rulleformingsmaskin for C, U, Z og Sigma seksjoner Denne maskinen kombinerer kassett- og servojusterbar verktøy for å kjøre flere profilfamilier på én linje, inkludert C, U, Z og Sigma. Den passer for butikker som trenger fleksibilitet for små partier og samtidig opprettholde høy produksjon, som nevnt i produksjonssammenheng. Se produkt →
Tenk på en 250 mm vevring i 2,0 mm materiale med 15 m/min. Seks timers netto driftstid gir omtrent 5400 meter purlin-lengde per skift, før det tillater tomgangstid, spolskift og oppsett. Kuttelengde, hulltall og buntehastighet kan redusere dette tallet med 10 til 20 prosent.
| Parameter | Typisk rekkevidde | Produksjonspåvirkning |
| Strip tykkelse | 1,5-3,0 mm, Q235B / Q355B | Tykkere stripe trenger flere passeringer og lavere hastighet |
| Web høyde | 100-350 mm | Justerbare stativer dekker områder; fast verktøy holder tettere offset |
| Flensbredde | 40-70 mm | Stiller spolebredden og påvirker slissekostnaden |
| Formingshastighet | 8-18 m/min | Stansesyklustiden er vanligvis grensen |
| Lengdetoleranse | /-1,0-2,0 mm | Påvirker ereksjonshastighet ved overlappede skjøter |
| Toleranse for hullavstand | /-0,5 mm med servostanse | Forhindrer etterarbeid av klossehull på stedet |
Byttetid er den største driftskostnadsforskjellen mellom Z purlin-maskiner, og den skiller en linje som kjører én profil hele året fra en linje som behandler små batcher daglig.
Det klassiske alternativet er shim-justerte ruller, der operatører legger til eller fjerner avstandsstykker for å tilbakestille stativene for en ny banehøyde. Den servojusterbare løsningen endrer stativbredde og profilhøyde med motor, og holder de samme rullekassettene på plass. Hurtigskiftekassettsystemer fjerner en komplett verktøykassett og setter inn en annen på få minutter.
| Konfigurasjon | Byttetid | Best passform |
| Shim-justert | 30-60 min | En eller to stabile profiler, lange løp |
| Servo-justerbar | 5-10 min | Tre til åtte netthøyder |
| Hurtigskiftekassett | 2-5 min | Daglige profilendringer og JIT-planer |
Tommelfingerregel fra produksjonslinjer: Hvis en banehøyde vil løpe mer enn 500 tonn per måned, slår en dedikert Z-maskin med fast rulle en universell linje med stabilitet. Under dette volumet forkorter justerbarhet tilbakebetalingen.
Punching er den første flaskehalsen å beregne, fordi en skjøtet Z-purlin kan bære seks til tolv hull og stansesyklustiden setter taket for linjehastighet.
Forstansede spoler ser praktiske ut, men hullmønstre endres mellom prosjektene. Online servostansing registrerer hvert hull mot kutteposisjonen med en lukket sløyfekoder, som holder hullavstanden innenfor /-0,5 mm selv når stripetykkelsen endres. Hvis spolebehandlingsplanen din inkluderer stansing av solcellebraketter eller kabelbrett i tillegg til purliner, blir stansehodet fleksibilitetsbeslutningen i stedet for formingsstativene.
 8-akset servoformingsmaskin for PV-braketter Utstyrt med et 8-akset servostansesystem, justerer denne linjen automatisk stanseposisjon og profilbredde/høyde for solcellebrakettprofiler. Den tilbyr lukket sløyfe-koderregistrering for presis hullavstand, noe som gjør den ideell når stansemønstre varierer mellom prosjekter. Se produkt →
For avskjæring holder en servo-flyskjær lengdetoleranser på /-1,0 mm ved å synkronisere skjæren med passeringslinjen. Hydrauliske avskjæringsenheter er billigere, men lander vanligvis ved /-3 til 5 mm og skaper en grad som bremser monteringen på stedet. Sammenlign hele driv- og kontrolloppsettet med guide for valg av profilformingsmaskin før du shortlist leverandører.
Etter skjæring, flyttes purliner til et utløpsbord for telling og bunting. En automatisk stroppestasjon erstatter to manuelle arbeidere per skift og holder buntspenningen konsekvent, noe som beskytter hekkegeometrien under samme lastebiltransport som gjør Z-profiler attraktive.
 Automatisk profilpakke- og stroppemaskin for metallbunter Dette pakkesystemet automatiserer knappvending, pakking av små bunter og palletering av store bunter med støttestrimler av tre. Den erstatter manuelle buntingarbeidere og sikrer konsistent buntspenning, beskytter purlin-profiler under transport og forbedrer nedstrømshåndtering. Se produkt →
Be leverandøren om å simulere stansetidspunktet for den lengste ringen din. Kontrollprogrammet bør ta hensyn til akselerasjon, retardasjon og posisjonering av klippemerker, ikke bare for den gjennomsnittlige passeringshastigheten.
Den raskeste måten å sammenligne Z purlin-maskinleverandører på er å be om tre dokumenter før det kommersielle tilbudet: rulleblomsttegningen, stanseformutformingen og et teststykke laget av din egen stålstrimmel.
Bruk følgende rekkefølge når du vurderer utstyrstilbud.
Før du forplikter deg, se gjennom installerte referanser. Sihuas prosjektsaksarkiv inkluderer komplette purlin- og stativformingslinjer levert til metallprodusenter, med samme servostanse- og flyvende skjær-arkitektur som beskrevet ovenfor.
De korte svarene på de fire spørsmålene som dominerer innkjøp av Z purlin-maskin er nedenfor.
Ja. Flerprofillinjer med servojusterbare stativer eller hurtigskiftende kassetter bytter mellom C-, U-, Z- og Sigma-seksjoner. Avveiningen er litt lavere toleransestabilitet sammenlignet med en dedikert Z-linje som aldri endrer verktøy.
Standard linjer håndterer 1,5 til 3,0 mm varmgalvanisert stålbånd i Q235B eller Q355B kvaliteter. Den øvre tykkelsen avhenger av flensbredden og antall formingspass. For få passeringer gir tilbakespring ved flensspissene og gjør hekkespalter ustabile.
Med 2,0 mm materiale ved 15 m/min og seks timers netto kjøretid, gir et 8-timers skift ca. 5400 meter purlinlengde. Kuttlengde, hulltall og stablingshastighet kan redusere dette tallet, så verifiser stansesyklustiden med din egen produktmiks.
Lengdetoleranse for purlin kontrollerer ereksjonshastigheten ved overlappede skjøter. En servo-flyskjær med lukket sløyfe-lengdemåling holder /-1,0 til 2,0 mm; en hydraulisk saks lander vanligvis ved /-3 til 5 mm med inkonsekvent gradretning. For prosjekter med sammenhengende tak betaler den strengere toleransen seg selv på stedet.
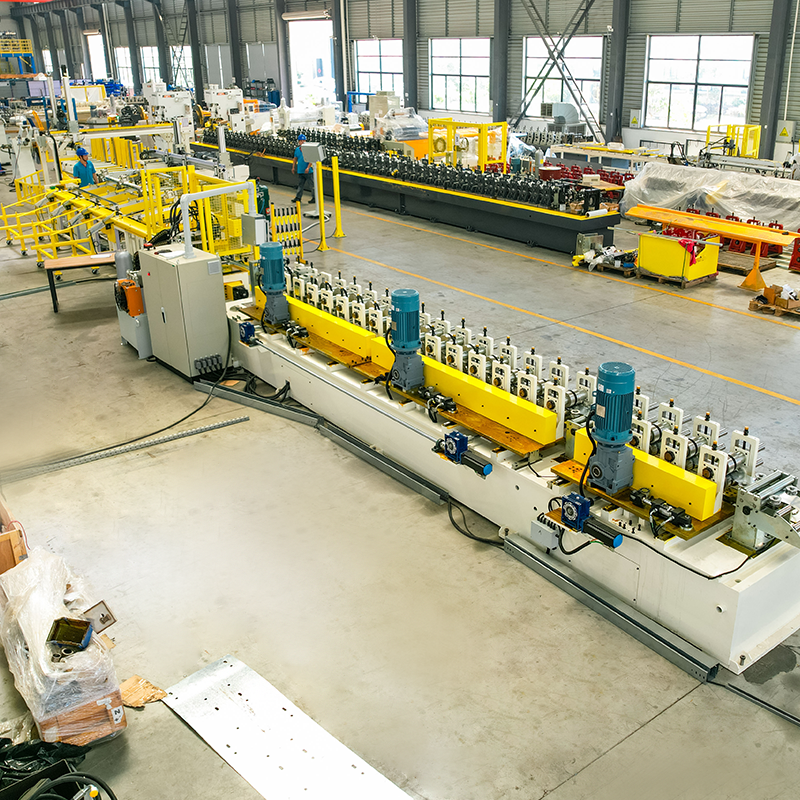
CU automatisk rulleformingsmaskin for breddeforandring, kjededrift, automatisk pakking. Økonomisk dobbelthodet hydraulisk de...
Se detaljer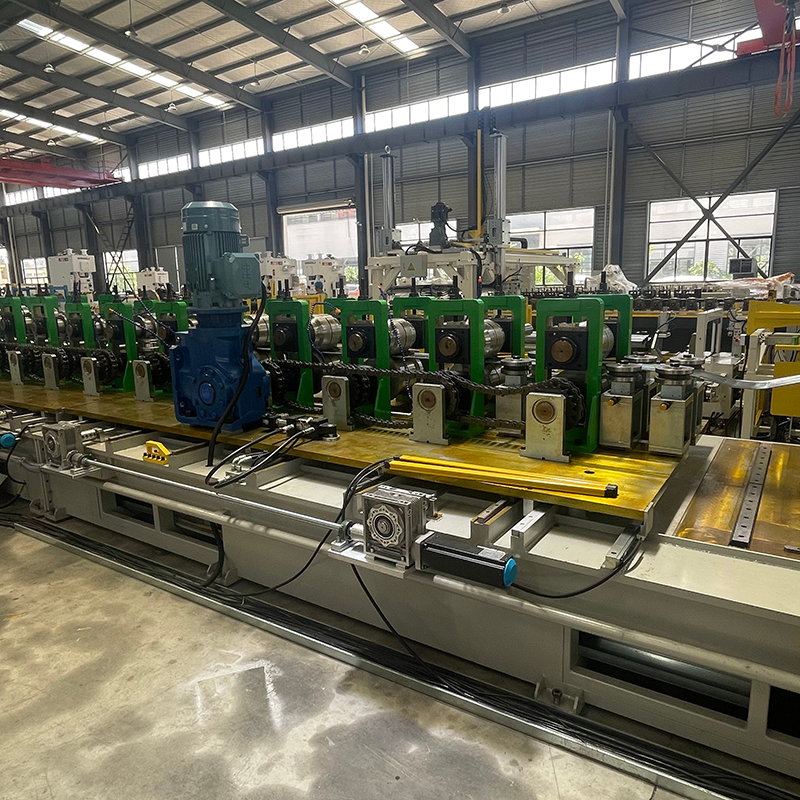
CUZ sigma rulleformingsmaskin Kraftig enkelthodedecoiler, kapasitet 5 tonn. Nivell...
Se detaljer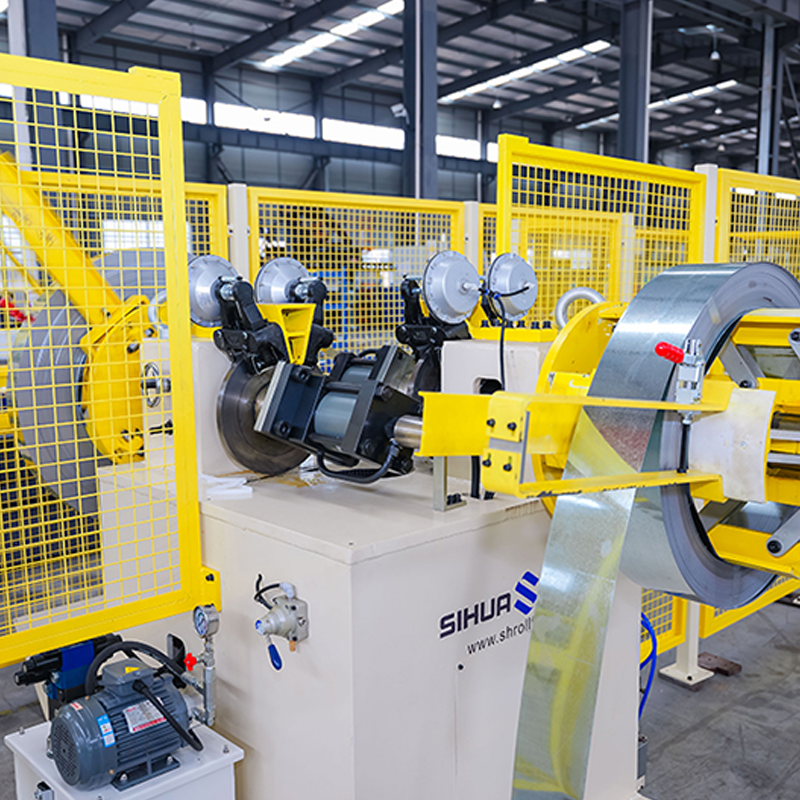
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Laserkraft og sveiselen...
Se detaljer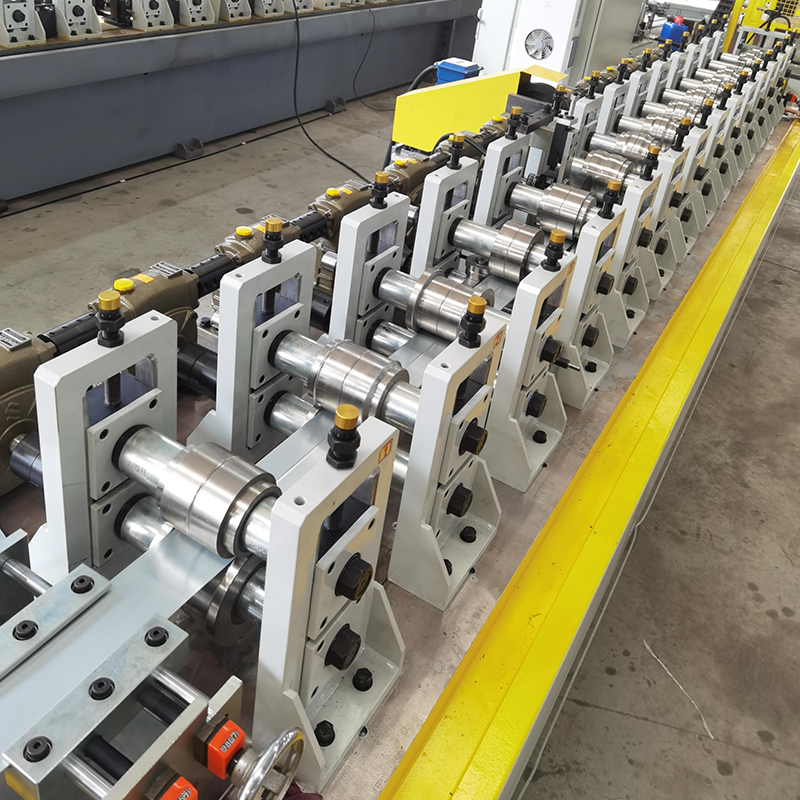
Drywall orm gear reduksjonsrulleformingsmaskin, enkel modell, ikke en hurtigskiftende kassetttype, økonomisk og rimelig. (Den kan oppgraderes til en hurtigskiftende k...
Se detaljer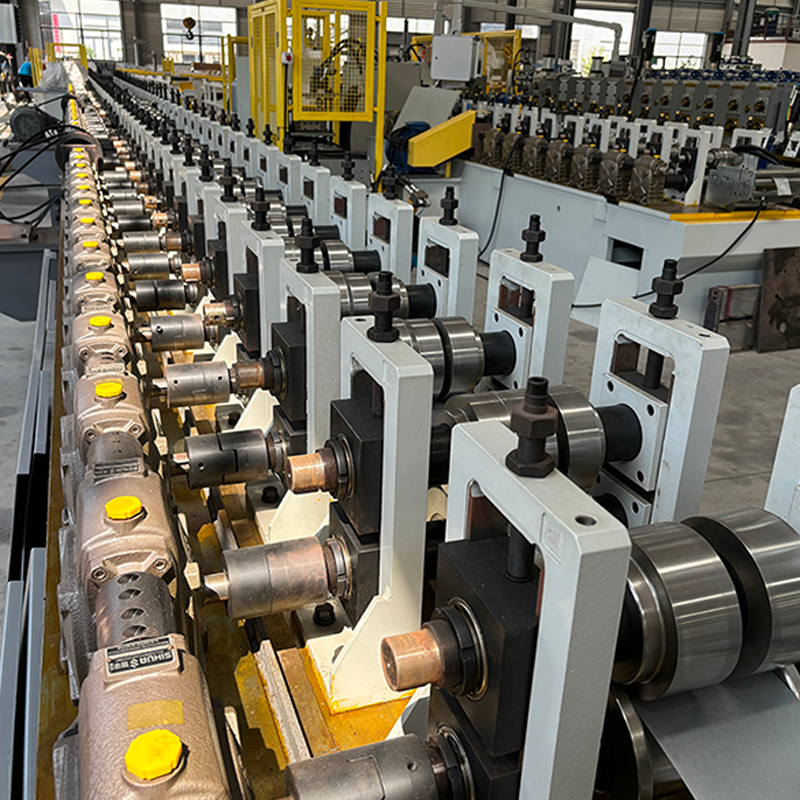
PV-ramme vindusdørprofil rulleformingsmaskin Snekkegirredusere med forskjellige reduksjonsforhold kan velges for å oppnå forskjellige p...
Se detaljer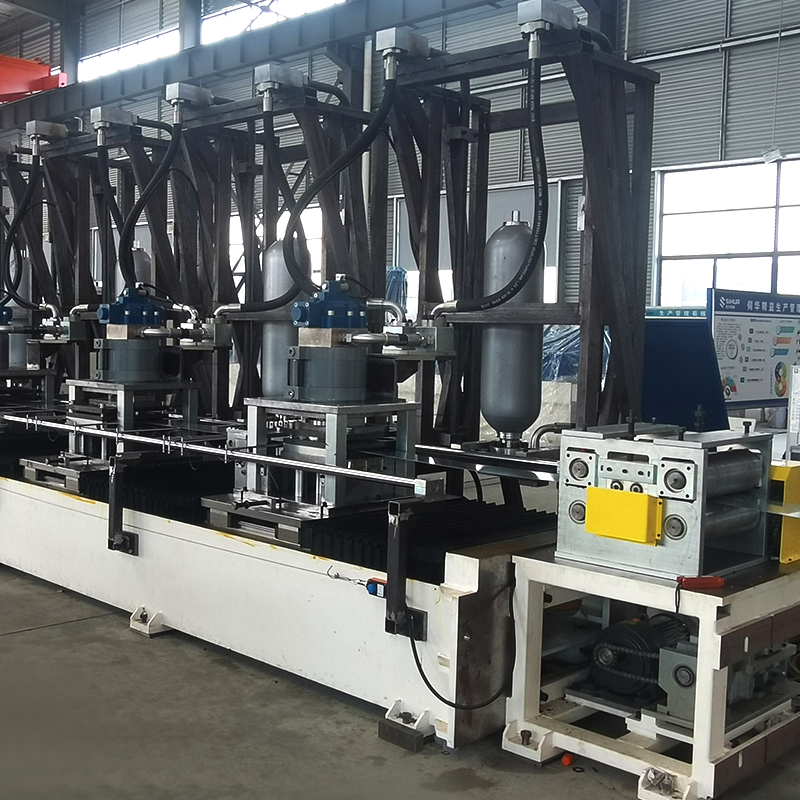
8-akset servostanse solenergi PV brakett rulleformingsmaskin, fleksibel justering av stanseposisjon. Materialdecoiler med op...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil