Velge riktig inndatamateriale for en Rolleformingsmaskin for gipsprofiler er den mest kritiske enkeltavgjørelsen som påvirker produktkvalitet, verktøylevetid, produksjonseffektivitet og sluttprofilytelse. I motsetning til generell plateforming krever gipsprofiler strenge dimensjonstoleranser, konsistente mekaniske egenskaper og spesifikke beleggoppførsel fordi disse profilene fungerer som strukturelle innrammingskomponenter i skillevegger, taksystemer og brannklassifiserte sammenstillinger.
Denne veiledningen gir en omfattende, praktisk oversikt over alle materialparametere du må evaluere før du mater en spole inn i rulleformeren. Vi går utover generiske stålkvaliteter og undersøker produksjonsbegrensninger i den virkelige verden, interaksjoner med belegg med valsematriser, kanttilstandseffekter på retthet og avveiningene mellom kostnad og formbarhet. Enten du produserer C-stendere, U-spor, furring-kanaler eller tak-t-skjorter, har materialvalgene som er skissert her direkte innvirkning på avvisningsfrekvensen, frekvensen for utskifting av verktøy og nedstrøms kundetilfredshet.
De aller fleste gipsprofiler er produsert av lavkarbonstålstrimler, men den spesifikke karakteren og prosesseringsruten varierer betydelig basert på den endelige applikasjonen. Nedenfor er en detaljert oversikt over de primære basemetallkategoriene som brukes globalt.
Kommersielt stål representerer det vanligste utgangsmaterialet for standard innvendige gipsstendere og spor. Den tilbyr en balansert kombinasjon av formbarhet og styrke for generell konstruksjon. Typisk flytegrense varierer fra 170 til 240 MPa, med strekkfasthet mellom 270 og 340 MPa. Denne karakteren er egnet for ikke-bærende skillevegger der dimensjonsnøyaktighet betyr mer enn strukturell kapasitet. Rulleformingsmaskinen håndterer CS-materiale med minimal rulleslitasje, forutsatt at overflaterenheten opprettholdes.
FS-kvaliteter er spesielt utviklet for kaldformingsoperasjoner. De viser høyere forlengelsesverdier (typisk 28-32 % i 50 mm gauge-lengde) sammenlignet med kommersielle stål, noe som reduserer risikoen for hjørnesprekker ved bøying med tett radius. For gipsprofiler som krever flere bøyninger innenfor en kort baneseksjon – for eksempel stendere av bokstype eller forsterkede skinner – er FS-materiale det foretrukne valget. Mange erfarne produksjonsledere har FS-spoler som sitt primære lager fordi det gir et bredere prosessvindu for justering av rullegap.
Når gipsprofiler må bære aksiale belastninger eller tjene som en del av et skjærveggsystem, blir det nødvendig med strukturelle stålkvaliteter. Karakter 33 (230 MPa-utbytte) og Grade 40 (276 MPa-utbytte) er vanligvis spesifisert i kommersielle og institusjonelle prosjekter. Imidlertid krever materialer med høyere styrke mer robuste rulleformingsmaskiner med økte drevne stasjoner og tyngre rammer. Tilbakespringseffekten blir også mer uttalt, og krever overbøyningskompensasjon i de siste formingspassene. Vi har observert at konstruksjonsstål over 350 MPa flytegrense betydelig akselererer valseslitasje på ubelagt verktøy, så karbidbelagte valser anbefales ofte for langvarige kjøringer.
Produksjonsnotat: Anta aldri at en stålkvalitet sertifisert for varmvalsede seksjoner vil fungere identisk i kaldvalsede profiler. Bøyeretningen i forhold til rulleretningen til den originale stripen skaper anisotrope egenskaper – test alltid en prøvespole fra hvert nytt varmetall før full produksjon.
Overflatebelegget på stålspolen er ikke en ettertanke – det påvirker direkte friksjonsoppførselen inne i valseformingsverket, den endelige profilens korrosjonsmotstand og kompatibilitet med brannklassifiserte konstruksjonskrav. Nedenfor er en systematisk sammenligning av de mest brukte beleggene for produksjon av gipsprofiler.
| Type belegg | Beleggmasse (g/m²) | Formbarhetsvurdering | Typisk applikasjon |
|---|---|---|---|
| Varmgalvanisert (G30-G90) | 90-275 | Utmerket (G30-G60) / Bra (G90) | Standard innvendige og ytre vegger |
| Elektrogalvanisert | 20-60 | Veldig bra (jevn tykkelse) | Presisjonsprofiler med tette toleranser |
| Aluminisert (type 1 og 2) | 40-80 (Al-belegg) | Moderat (lavere smøreevne) | Taksystemer som krever varmerefleksjon |
| Ferdigmalt (polyester, PVDF) | N/A (filmtykkelse 15-30 μm) | Grei (fare for skade) | Arkitektonisk eksponerte profiler |
De fysiske dimensjonene til inngangsspolen bestemmer ikke bare den endelige profilgeometrien, men også oppsetttiden, skrothastigheten og den generelle linjeutnyttelsen. A Rolleformingsmaskin for gipsprofiler er vanligvis konstruert rundt et spesifikt område av stripebredder og -tykkelser. Å operere utenfor disse områdene inviterer til kvalitetsdefekter og mekanisk stress.
Nødvendig stripebredde beregnes ut fra det utviklede tverrsnittet av sluttprofilen, og tar hensyn til bøyetillegg og hjørneradier. For en standard C-stub med en bane på 92 mm, flenser på 40 mm og lepper på 8 mm, varierer den utviklede bredden vanligvis mellom 195 mm og 205 mm, avhengig av den indre bøyeradiusen. Rulleformingsmaskinens innføringsføring må ha en båndbreddetoleranse på /- 1,5 mm uten å forårsake kantbølger eller knekking i midten. Bredere strimler utover maskinens nominelle kapasitet øker belastningen på siderullene og kan avlede rulleakslene, og produsere en bue langs profillengden.
Spolevekt
2-5 tonn – standard for manuell lasting
5-10 tonn – optimalt for automatiserte linjer
Spole ID
508 mm (20") – vanligste dorstørrelse
610 mm (24") – for kraftige spoler
Spole OD
Opptil 1200 mm – standard rekkevidde
Over 1500 mm – krever kraftig avruller
Den mekaniske oppførselen til stålbåndet under kald deformasjon er styrt av flere nøkkelparametere. Ved å forstå disse egenskapene kan du forutsi hvordan materialet vil reagere i hver formingsstasjon og foreta proaktive justeringer av rullegap, sideføringer og retteenheter.
Når båndet passerer gjennom påfølgende rullestativ, gjennomgår det arbeidsherding, noe som øker flytegrensen og reduserer duktiliteten. For en typisk gipsprofil dannet i 14 til 18 stasjoner, kan flytegrensen ved utgangen være 15-25 % høyere enn innkommende spoleverdi. Dette fenomenet må tas med i betraktning ved angivelse av sluttprofilens bæreevne. Materialer med lav innledende flytegrense (under 200 MPa) har en tendens til å utvise overdreven forlengelse under formingen, noe som resulterer i en lengre sluttprofil enn innstillingen for kuttelengde.
Minimumskravet for forlengelse for gipsprofilmaterialer er typisk 22 % i en 50 mm gauge-lengde. Lavere forlengelsesverdier korrelerer med økt sprekkdannelse ved ytterradius av bend, spesielt for profiler med skarpe hjørner (indre radius mindre enn 1,5 ganger tykkelse). Mange produsenter utfører en enkel 180-graders bøyetest på hvert nytt spolparti for å validere formbarheten før den lastes på avviklingen.
Rockwell-hardhet (typisk HRB 50-70 for gipsstål) har en direkte sammenheng med rulleslitasjehastigheter. Hardere materialer – ofte som følge av høyere karboninnhold eller kaldvalsingsreduksjon – genererer mer slitasje på valseformingsverktøyene. I høyvolumsproduksjonsmiljøer anbefaler vi å bruke D2 verktøystål eller pulvermetallurgivalser ved forming av stål over HRB 65 for å opprettholde profilgeometrien over lengre kampanjer uten ny sliping.
Kvaliteten på stripekantene er en ofte oversett parameter som i stor grad påvirker rettheten og overflatefinishen til den endelige gipsprofilen. De fleste stålspoler leveres med enten fresekanter eller spaltekanter, og skillet er avgjørende for rullformingsytelsen.
Kvalitetssjekk av nøkkelkant: Kjør tommelen langs begge kantene av stripen. En skarp grad som overstiger 0,1 mm i høyden vil gradvis ripe opp rulleoverflaten og skape gnagsår på profilflensen. Løsningen er å spesifisere et sekundært kantavgradingspass eller velge spoler med "glatt kant"-alternativ fra sliteren.
De fleste gipsprofiler krever hullstansing – for skruforbindelser, servicepassasjer eller akustisk ytelse. Materialets oppførsel under stansing er like viktig som dets oppførsel under bøying. Mykere materialer (under 220 MPa-utbytte) gir rene hull med minimal gradhøyde, mens hardere materialer har en tendens til å skape taggete kanter som krever sekundær avgrading.
Stanseenheten på en Rolleformingsmaskin for gipsprofiler opererer med høye syklushastigheter – ofte over 60 slag per minutt. Materialer med høye forlengelsesverdier viser mindre tilbakefjæring rundt det utstansede hullet, noe som resulterer i en flatere baneoverflate. Omvendt har materialer med lav forlengelse (under 22%) en tendens til å kuple oppover rundt hullet, noe som forstyrrer stabling og påfølgende håndtering.
| Materialtype | Burr Høyde (mm) | Stanseslitasjerate | Anbefalt klarering |
|---|---|---|---|
| CS (lavt utbytte) | 0,05-0,12 | Lavt | 6-8 % av tykkelsen |
| FS (dannende karakter) | 0,08-0,18 | Middels | 8-10 % av tykkelsen |
| Strukturell (40 klasse) | 0,15-0,30 | Høy | 10-12 % av tykkelsen |
For systematisk å velge det optimale materialet for produksjonen av gipsprofiler, følg denne syv-trinns arbeidsflyten som integrerer tekniske, operasjonelle og kommersielle faktorer.
Selv med nøye materialvalg dukker det opp visse feil under produksjonen. Nedenfor er en praktisk feilsøkingsveiledning som knytter materialegenskaper til spesifikke profilfeil.
Varmvalset stål anbefales generelt ikke for gipsprofiler fordi det har et tykkere oksidlag (skala), bredere tykkelsestoleranser og lavere overflatekvalitet sammenlignet med kaldvalset stål. Skalaen kan slipe formingsvalsene raskt og produsere inkonsekvente profildimensjoner. Imidlertid, hvis det brukes syltede og oljede varmvalsede spoler, kan de dannes, men gir vanligvis en grovere overflatefinish som er uakseptabel for utsatte eller malte applikasjoner.
De fleste standard rulleformingsmaskiner for gipsprofiler er vurdert for tykkelser mellom 0,4 mm og 1,2 mm. Kraftige modeller kan håndtere opptil 1,5 mm eller til og med 2,0 mm, men dette krever forsterkede rullestativ, aksler med større diameter og høyere motorkraft. Rådfør deg alltid med maskinens tekniske dataskilt før du kjører tykkere materialer, siden overskridelse av den nominelle kapasiteten kan skade girkassen og rullelagrene permanent.
Ja. Formalte spoler krever generelt lavere formingshastigheter (20-30 % reduksjon) for å forhindre at malingen flekteres eller flakes i bøyesonene. Galvaniserte og elektrogalvaniserte spoler kan kjøres med maksimale nominelle hastigheter fordi sinkbelegget fungerer som et solid smøremiddel. Aluminiserte spoler faller i mellom, da aluminium-silisiumbelegget har moderat smøreevne, men kan bygge seg opp på rullene over tid, noe som krever hyppige rengjøringsstopp.
Riktig båndbredde bestemmes av den utviklede lengden på tverrsnittet, som er summen av alle rette banesegmenter pluss bøyetillegg for hvert hjørne. En praktisk tilnærming er å kutte en prøvestrimmel, markere bøyelinjene, brette den manuelt eller med en bremsepress, og deretter måle den flate lengden før bretting. Denne empiriske metoden er ofte mer pålitelig enn teoretiske beregninger, spesielt for komplekse asymmetriske profiler.
Kommersielt stål (CS Type B) med et G40-G60 varmgalvanisert belegg gir det beste kostnads-til-ytelse-forholdet for høyvolum innendørs stenderproduksjon. Det gir tilstrekkelig formbarhet, akseptabel korrosjonsmotstand og konsistente mekaniske egenskaper på tvers av flere spoleforsendelser. For prosjekter som krever høyere styrke, legger klasse 33 strukturelt stål til omtrent 10-12 % til materialkostnaden, men reduserer profilvekten for samme lastekapasitet, noe som noen ganger oppveier den høyere enhetsprisen.
Rustfritt stål brukes sjelden til standard gipsprofiler på grunn av dets høye pris, arbeidsherdehastighet og slipende natur. Hvis det er nødvendig for spesialiserte arkitektoniske eller marine applikasjoner, må du bruke en valseformingsmaskin med karbidbelagte valser, økt formingskraft og et dedikert smøresystem. Å kjøre rustfritt på standard karbonstålverktøy vil føre til rask rulleslitasje og uakseptabel overflateslitasje innen noen få hundre meter.
Feil lagring av spiral – spesielt eksponering for fuktighet eller ekstreme temperaturer – kan forringe overflatekvaliteten og endre de mekaniske egenskapene gjennom aldring. Galvaniserte spoler lagret under fuktige forhold utvikler hvitrust (sinkhydroksid), som øker friksjonen under formingen. Spoler som lagres vertikalt i lange perioder kan utvikle et permanent "coil set" (krumning) som vanskeliggjør fôring. Oppbevar alltid spoler horisontalt på polstrede saler i et tørt, klimakontrollert område og bruk dem på først-inn-først-ut-basis.
Ja. Tak-T-profiler har typisk tynnere bånd og lengre flenser, som krever høyere forlengelsesmaterialer for å oppnå de skarpe 90-graders bøyningene uten å sprekke. Veggstendere, derimot, prioriterer styrke og retthet. For tak-tees foretrekkes formstål (FS) med minimum 30 % forlengelse, mens veggstendere kan bruke kommersielle stål med 25 % forlengelse. I tillegg bruker tak-tees ofte lettere målere (0,45-0,55 mm) sammenlignet med veggstendere (0,55-0,75 mm).
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Laserkraft og sveiselen...
Se detaljer
CU automatisk rulleformingsmaskin for breddeforandring, kjededrift, automatisk pakking. Økonomisk dobbelthodet hydraulisk de...
Se detaljer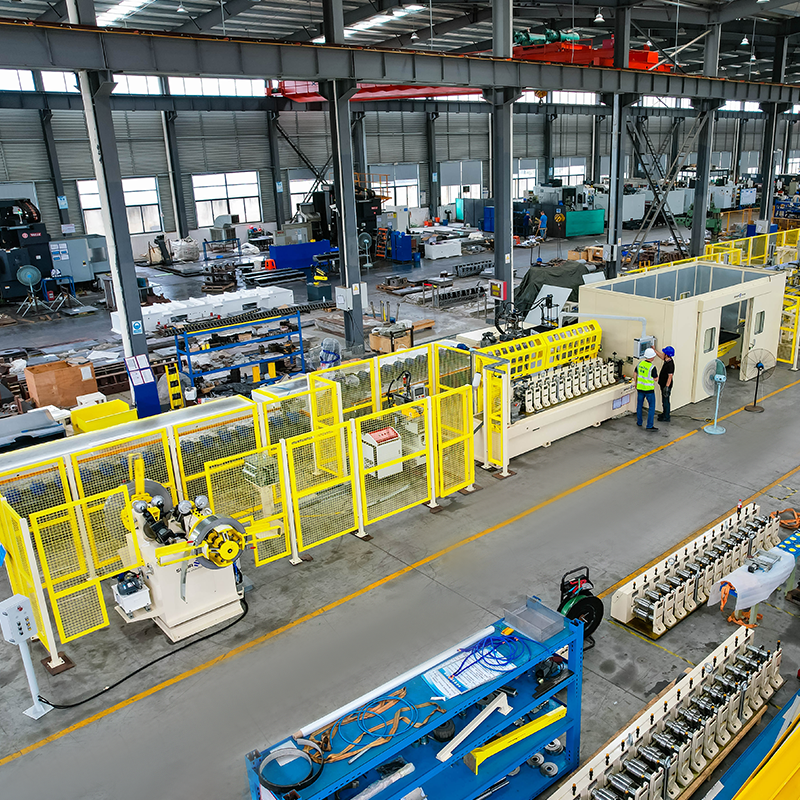
Automatisk roterende dobbelthodet hydraulisk decoiler med deteksjon uten materiale, 5 tonn per side. Hurtigskiftende kassett...
Se detaljer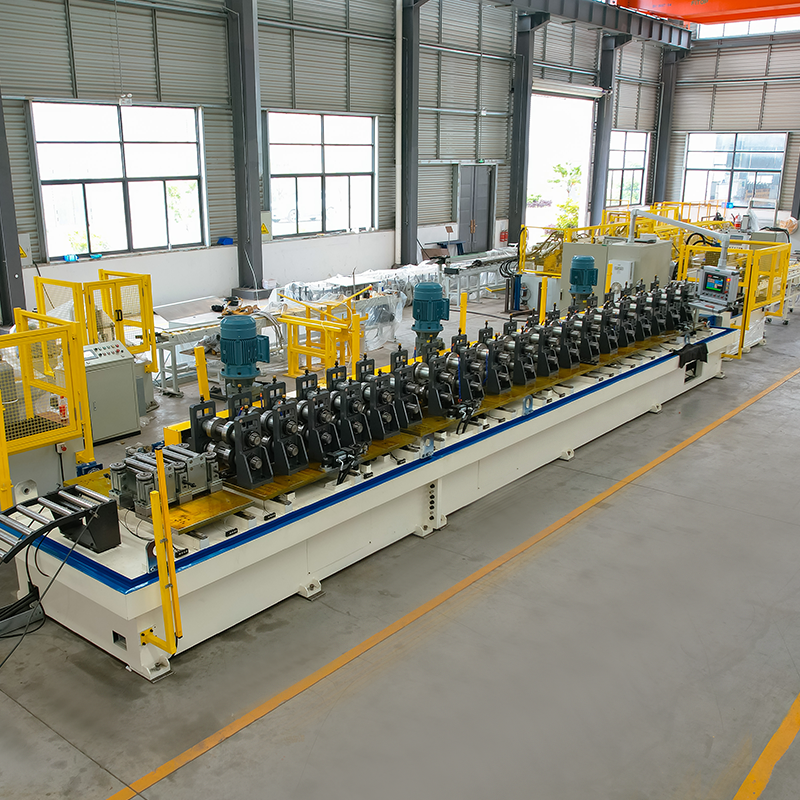
Solar brakett automatisk endringsbredde rulleformingsmaskin Materialdecoiler med oppbevaringsplattform og robotarm ...
Se detaljer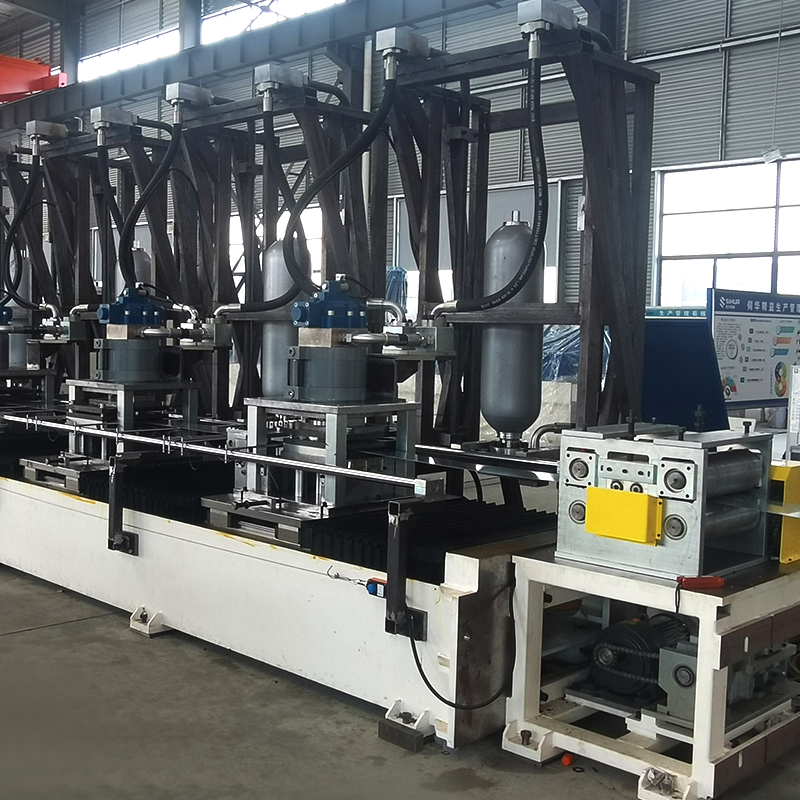
8-akset servostanse solenergi PV brakett rulleformingsmaskin, fleksibel justering av stanseposisjon. Materialdecoiler med op...
Se detaljer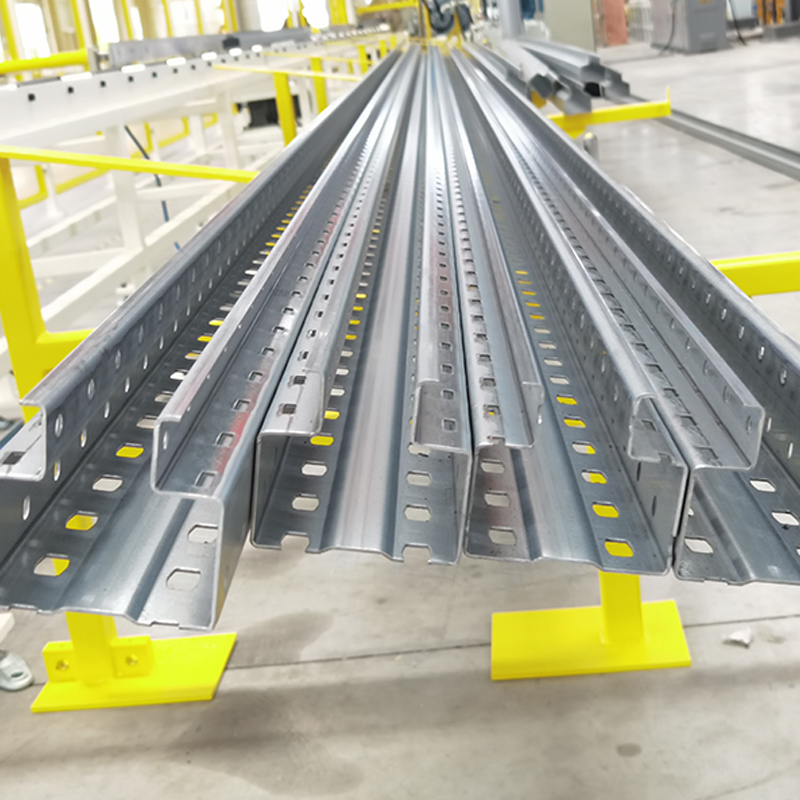
Rolleformingsmaskin for stående stativ, flytegrense i stål 250–550 MPa Etthodes manuell decoiler med fôringsvogn ...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil