I verden av industrielle lagringsløsninger, vilkårene stående stativ og pallereol brukes ofte om hverandre. Men når det kommer til maskineriet som produserer dem, er det en tydelig og viktig forskjell. Forstå skillet mellom en Rolleformingsmaskin for stående stativ og a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
For å forstå maskineriet må man først forstå produktene de lager. Et pallereolsystem er en komplett struktur, men dets grunnleggende komponenter er bjelkene (horisontale lastbærere) og stenderne (vertikale rammer). Begrepet "rulleformingsmaskin for pallereol" brukes ofte som en bred kategori for utstyr som produserer komponenter til dette systemet. Men i presis bransjeterminologi er denne maskinen vanligvis konfigurert til å produsere bjelkene eller hele rammestrukturen, mens en dedikert Rolleformingsmaskin for stående stativ er spesielt konstruert for å produsere de vertikale søylene.
Stolpen, også kjent som den vertikale rammen eller søylen, er den strukturelle ryggraden i ethvert reolsystem. Det er en vertikal støtte som skal bære hele vekten av de lagrede varene, som overføres fra bjelkene. Disse komponentene kjennetegnes ved deres spesifikke tverrsnittsformer - ofte L-formet, C-formet eller en spesiell kraftig C-type - og har en rekke utstansede hull eller spor for justerbar bjelkeplassering. Utformingen og styrken til stenderen er avgjørende for sikkerheten og levetiden til hele oppbevaringssystemet.
Omvendt er et pallereol den komplette strukturen som består av stendere, bjelker og wiredekke. Når vi diskuterer en "rulleformingsmaskin for pallereoler", er det ofte en paraplybetegnelse for en linje som kan produsere både stenderne og de strukturelle komponentene i systemet, men ofte refererer begrepet spesifikt til maskinen som produserer konstruksjons- eller trinnbjelkene. Det viktigste er at mens alle stående reolmaskiner produserer pallereolkomponenter, er ikke alle pallereolmaskiner designet for å produsere den spesialiserte stående profilen effektivt.
Forskjellene mellom disse to maskinene ligger i deres konstruksjon, formingsstasjoner og evner. En standard pallebjelkemaskin er relativt grei, mens en stående stativmaskin er et komplekst utstyr med høy presisjon. Nedenfor er en detaljert oversikt over de tekniske distinksjonene.
| Funksjon | Rolleformingsmaskin for stående stativ | Pallestativ (bjelke) rulleformingsmaskin |
|---|---|---|
| Primærprodukt | Stående søyler, vertikale rammer (L/C/Special C-profiler) | Trinnbjelker, tverrbjelker, horisontale konstruksjonselementer |
| Kompleksitet | Høy. Krever flere formingsstasjoner (18-24) for komplekse bend og former. | Medium. Færre stasjoner er nødvendig for enklere "U"- eller "C"-kanalgeometrier. |
| Materialtykkelse | Vanligvis tyngre måler for bæreevne (1,5 mm opp til 3,0 mm eller mer). | Vanligvis lettere gauge (1,2 mm - 2,0 mm) da bjelker støtter horisontale belastninger annerledes. |
| Hulnings- og hullmønstre | Kritisk. Krever høypresisjon forhåndsstansing eller in-line stansing for dråpehull eller slissede hull med spesifikk avstand (f.eks. 50 mm eller 75 mm intervaller). | Mindre kompleks. Kan kun kreve endekapping og enkle hull for koblingsklips. |
| Driv og girkasse | Bruker ofte kraftige girkassedrev for høyt dreiemoment for å håndtere tykt stål. | Kan bruke et enklere kjedeoverføringssystem på grunn av lettere materialbelastning. |
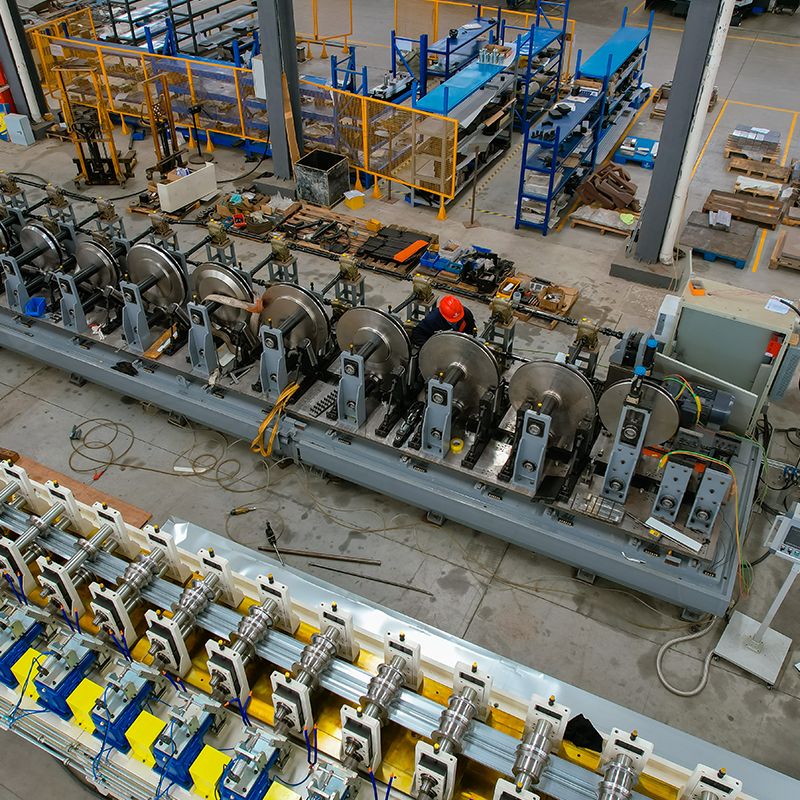
Investering i en spesialisert maskin sikrer at den spesifikke geometrien og strukturelle integriteten til stenderen opprettholdes. Den Rolleformingsmaskin for stående stativ er ikke bare for å produsere en form; den må også konsekvent produsere en profil med den stivheten som kreves for høyhuslagring. Antall formingsstasjoner, valsematerialet (ofte GCr15 eller Cr12MoV med høy hardhetsgrad), og den strukturelle styrken til maskinrammen (ofte 35-45 mm tykke stålplater) er alle utformet for å håndtere den betydelige påkjenningen ved å forme tykke spoler.
Denne spesialiseringen strekker seg til materialvalg. Mens en standardmaskin kan håndtere galvanisert stål, er den stående maskinen kalibrert for robuste materialer som karbonstål med høy flytestyrke (A570/A572) og kraftig galvanisert stål.
Produksjonslinjen for et stående stativ skiller seg betydelig ut i konfigurasjon og valgfrie komponenter for å sikre presisjon og effektivitet.
En komplett linje for en Rolleformingsmaskin for stående stativ inkluderer vanligvis avansert tilleggsutstyr:
En av de mest verdsatte funksjonene til moderne stående stativmaskiner er muligheten til å produsere flere profiler på en enkelt maskin. Dette kan oppnås ved å justere avstandsstykker mellom formingsvalser, eller mer effektivt, via helautomatiske breddejusteringssystemer styrt gjennom en PLS (Siemens eller lignende). Dette gjør det mulig for produsenter å bytte mellom L-form, C-form eller andre spesialiserte stående design raskt, noe som minimerer nedetiden. Standard pallebjelkemaskiner mangler vanligvis dette nivået av kompleks rekonfigurering.
Det er viktig å ta tak i en vanlig forvirring i bransjen: forskjellen mellom strukturelle reoler og rulleformet reoler.
A strukturelle reoler Systemet er laget ved å sveise eller bolte sammen tunge, varmvalsede stålkomponenter. Dette er tykkere stål med lavere tykkelse designet for ekstremt tung belastning og høy slagfasthet. Denne typen reoler er robuste og slitesterke, ofte brukt i miljøer hvor påvirkning av gaffeltrucker er et stort problem, men det har betydelig høyere kostnader og lengre ledetid.
Omvendt, roll-formed racking er laget av kaldvalsing av stål gjennom maskinene som er omtalt i denne artikkelen. Stålet er formet ved romtemperatur, avhengig av geometrien for styrke. Selv om det ikke er like slagfast som konstruksjonsstål, er det mer kostnadseffektivt, modulært og enkelt justerbart, noe som gjør det ideelt for et bredt spekter av selektive eller push-back-reolapplikasjoner. Den Rolleformingsmaskin for stående stativ er spesielt designet for denne kaldvalseformingsprosessen, og optimaliserer formen og styrken til stålet for å møte strenge belastningskrav.
Når de bestemmer hvilken maskin de skal kjøpe, må produsentene vurdere flere faktorer utover bare produksjonsprofilen:
Bransjepraksis viser at rullformet reol – produsert av en stående stativmaskin – brukes best på anlegg som lagrer sesongbaserte, skiftende produkter der justerbarhet er nøkkelen. Detaljhandelslagre og tredjepartslogistikksentre (3PL) favoriserer dette fordi bjelker enkelt kan flyttes i 2-tommers trinn for å imøtekomme forskjellige SKU-størrelser. I motsetning til dette er den struktursveisede rammen egnet for mer permanente, kraftige lagringsscenarier.
Den primære utgangen er den vertikale søylen, eller stående, som brukes i pallereolsystemer. Dette er de viktigste vertikale støttene som bærer belastningen.
Ja, mange moderne maskiner er designet med justerbare avstandsstykker eller automatiserte breddejusteringssystemer, slik at de kan produsere ulike profiler som L-form, C-form eller spesialiserte kraftige design.
Ikke nødvendigvis. Mens de er relatert, er den stående maskinen en spesialisert undergruppe. En "pallereolmaskin" er et bredere begrep som ofte refererer til maskinen som produserer bjelkene. Den stående maskinen er spesielt designet for den komplekse vertikale rammen.
Avhengig av konfigurasjonen, håndterer disse maskinene vanligvis tykkelser fra 1,5 mm opp til 3,0 mm eller mer for tunge applikasjoner.
enkelt decoiler i bred materiale Utjevningsmaskin og Maskin for å slå små hull på begge sider ...
Se detaljer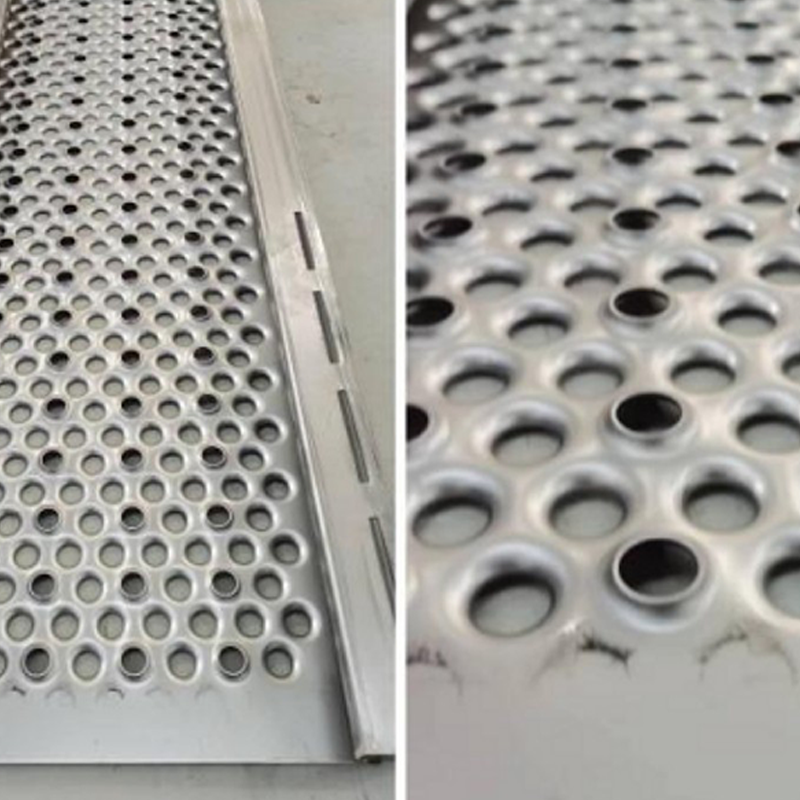
Rolleformingsmaskin for rullestillaser i metall Skaftdiameter: 70–80 mm; lengde på stillasdekke: 0,5–6 m; tykkelse: 1–2,5 mm. ...
Se detaljer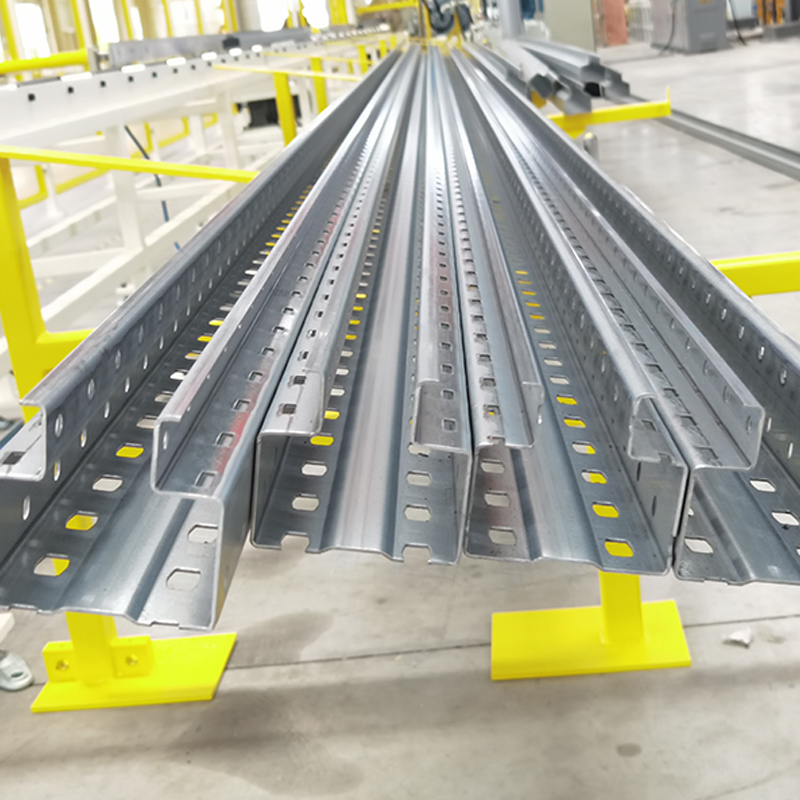
Rolleformingsmaskin for stående stativ, flytegrense i stål 250–550 MPa Etthodes manuell decoiler med fôringsvogn ...
Se detaljer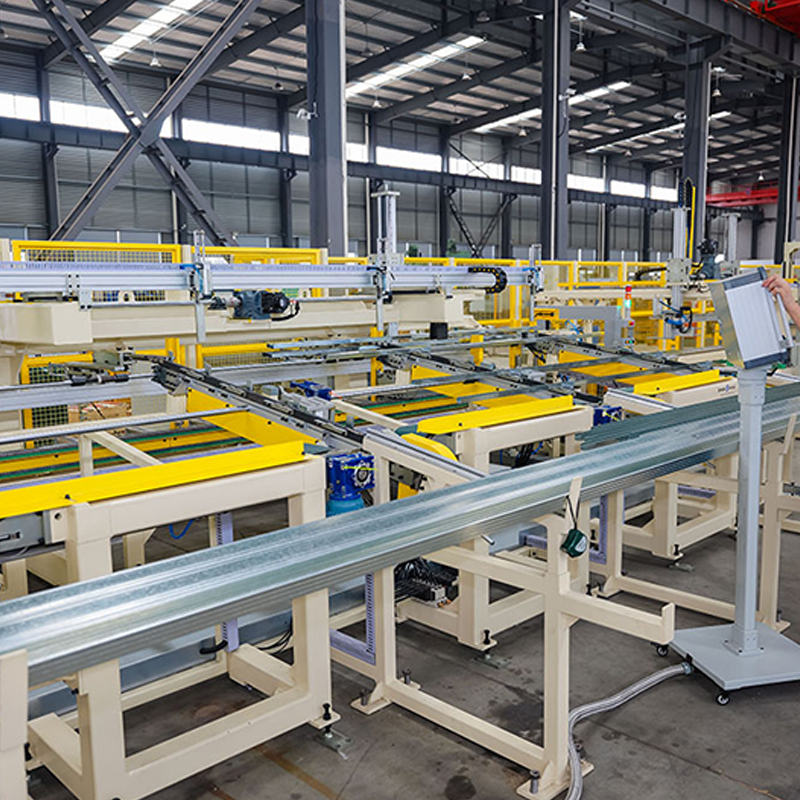
Automatisk knapp vippemaskin Vippehastighet: 120 meter per minutt. Vipper metallprofilen og klikker den på. ...
Se detaljer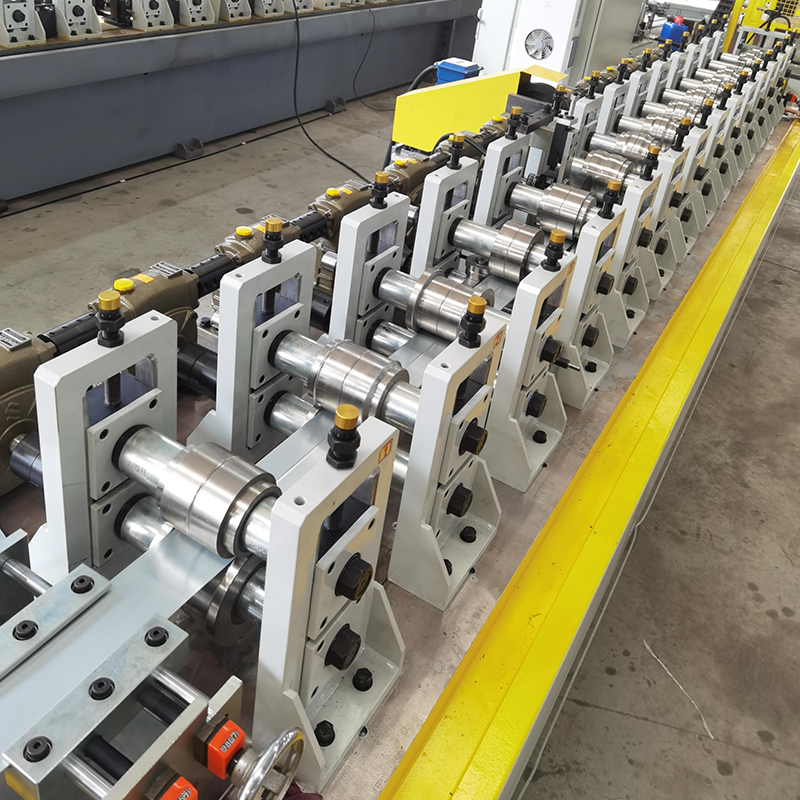
Drywall orm gear reduksjonsrulleformingsmaskin, enkel modell, ikke en hurtigskiftende kassetttype, økonomisk og rimelig. (Den kan oppgraderes til en hurtigskiftende k...
Se detaljer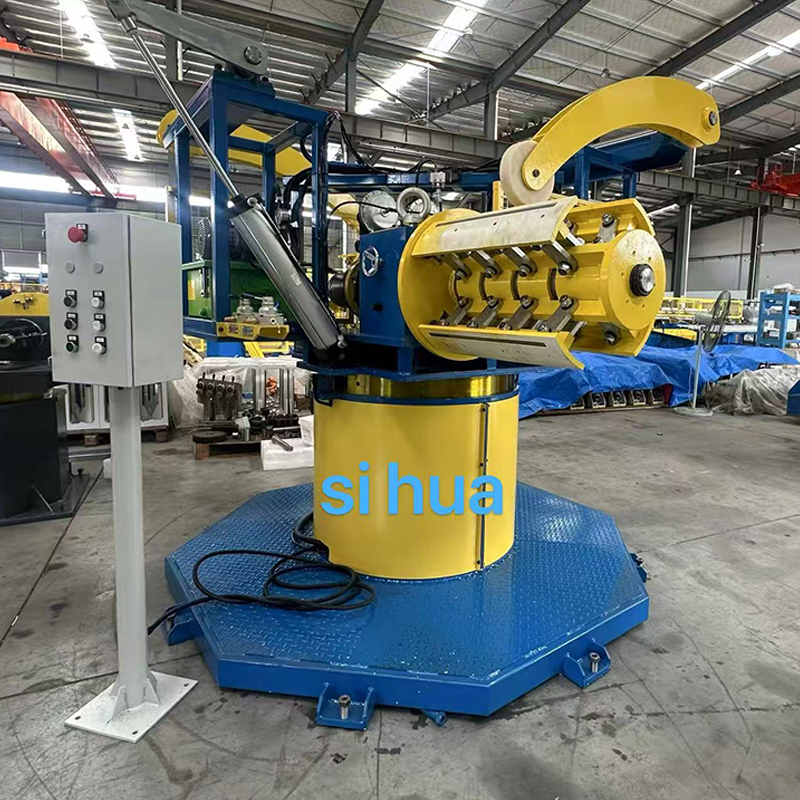
Dobbelthodet roterende hydraulisk kraftig decoiler. Dette utstyret kan stoppe automatisk synkront med formingsmaskinen, og har hydraulisk ekspansjon og sammentrekning...
Se detaljerIkke nøl med å kontakte oss når du trenger oss!
Kontaktinformasjon
PRODUKTER
Mobil